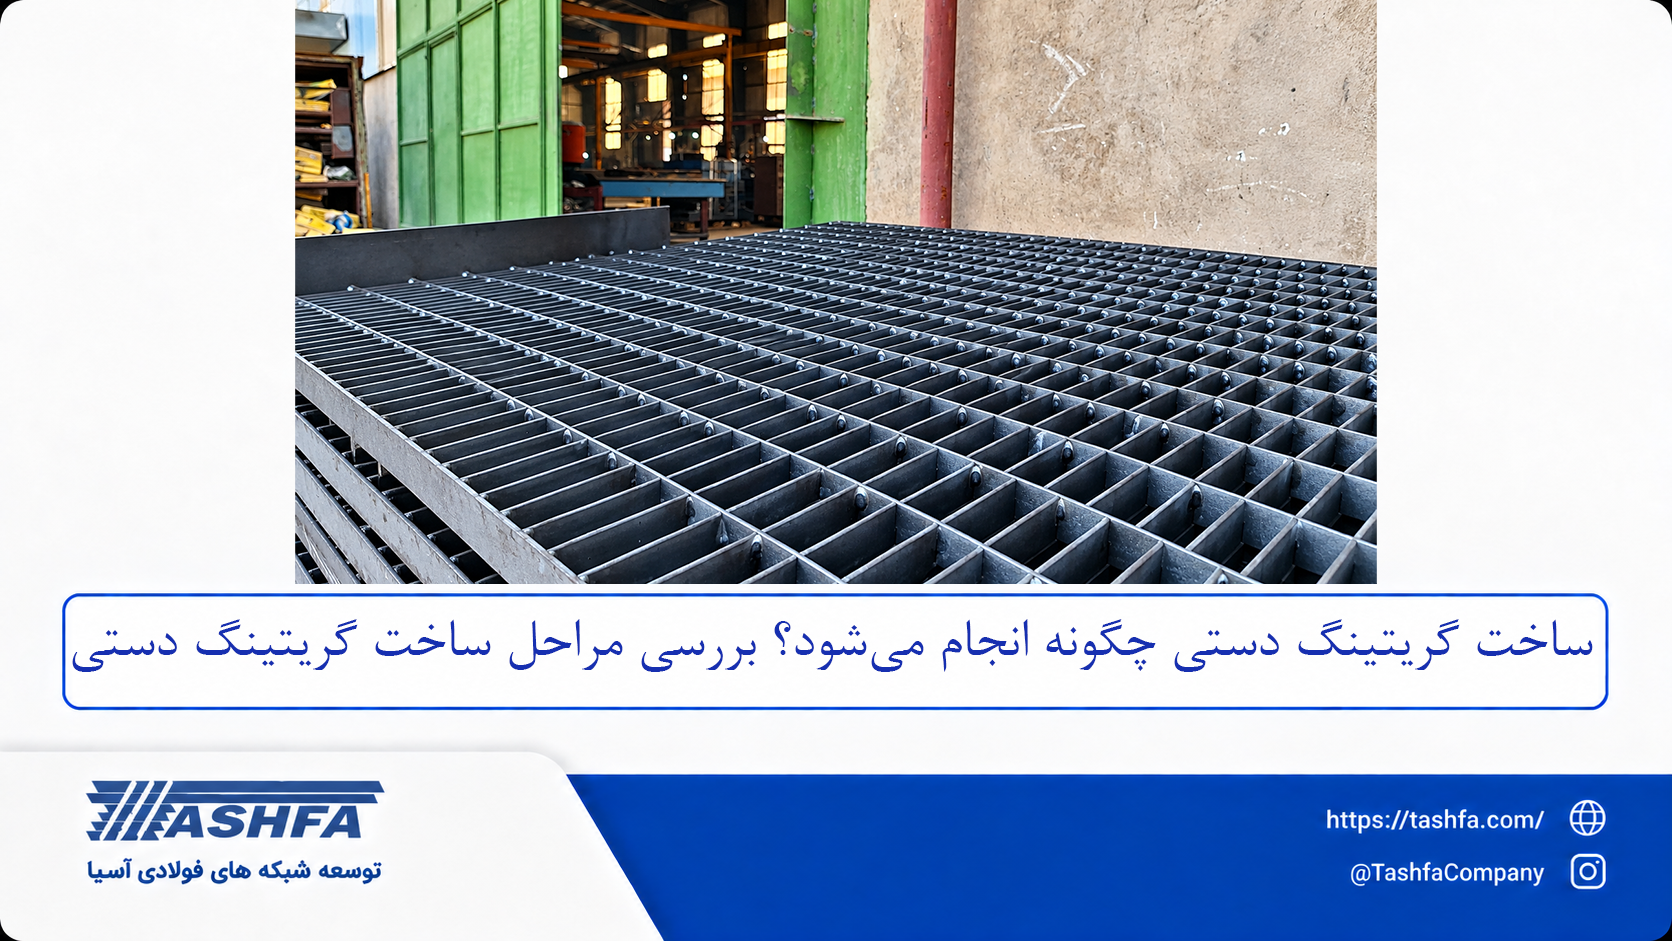
ساخت گریتینگ دستی با آمادهسازی تسمههای باربر و رابطها بر اساس ابعاد، نوع گریتینگ و مشخصات موردنظر آغاز میشود. تسمههای باربر، پس از برش به اندازه تعیینشده، برای ایجاد محل اتصال رابطها آماده شده و سپس، در مرحله مونتاژ، مطابق فاصله و آرایش مشخص در کنار یکدیگر قرار میگیرند. رابطها نیز در محلهای تعیینشده بین تسمههای باربر جا داده میشوند تا شبکه اولیه پنل شکل بگیرد. در این مرحله از تولید گریتینگ دستی، فاصله چشمهها، همراستایی قطعات و نظم کلی شبکه کنترل شده و پس از اطمینان از صحت چیدمان، اتصالات با خالجوش تثبیت میشوند تا قطعات در ادامه فرایند جابهجا نگردند.
پس از تثبیت اولیه، نقاط اتصال تسمههای باربر و رابطها بهصورت دستی جوشکاری میشوند تا شبکه مونتاژشده به یک پنل یکپارچه و پایدار تبدیل گردد. در پایان، پنل از نظر ابعاد، گونیا بودن، فاصله و آرایش تسمهها و رابطها، یکنواختی چشمهها، تابیدگی و کیفیت ظاهری جوشها بررسی میشود و در صورت مشاهده مغایرت، اصلاحات لازم انجام میگیرد. به همین دلیل، مراحل ساخت گریتینگ دستی تنها به برش، چیدمان و جوشکاری قطعات محدود نمیشود؛ بلکه دقت در آمادهسازی، مونتاژ، تثبیت و کنترل نهایی، نقش مهمی در کیفیت پنل تولیدشده دارد.
در این مقاله از سایت تشفا، نحوه ساخت گریتینگ دستی از آمادهسازی و برش تسمههای باربر تا پانچ، مونتاژ، بارگذاری رابطها، خالجوش، جوشکاری و کنترل نهایی بررسی میشود تا مسیر تبدیل قطعات اولیه به یک پنل گریتینگ فولادی، بهصورت مرحلهبهمرحله توضیح داده شود.
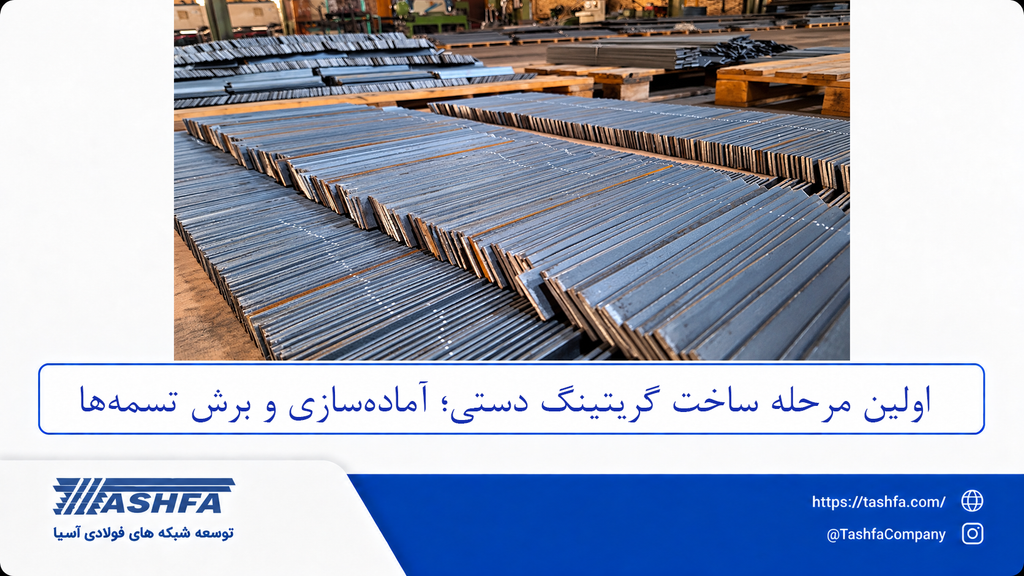
آمادهسازی و برش تسمههای گریتینگ دستی؛ مرحله اول از نحوه ساخت گریتینگ دستی
پس از تعیین ابعاد و مشخصات پنل، ساخت گریتینگ دستی با آمادهسازی تسمههای باربر آغاز میشود. در ابتدا، تسمههای موردنیاز بر اساس نقشه ساخت و ابعاد پنل انتخاب شده و از نظر طول، ابعاد، راستایی و وضعیت ظاهری بررسی میشوند تا قطعات مناسب وارد فرایند تولید گردند. سپس، تسمهها مطابق اندازه تعیینشده برای پنل برش میخورند. دقت در اندازهگیری و اجرای برش، اهمیت زیادی دارد؛ زیرا طول تسمهها باید با ابعاد نهایی پنل مطابقت داشته باشد و اختلاف بین قطعات، میتواند در مراحل بعدی، تنظیم و مونتاژ آنها را دشوار کند.
پس از برش، هر تسمه از نظر طول، راستایی و کیفیت لبه برش کنترل میشود. تسمههای دارای خمیدگی یا انحراف قابلتوجه، باید پیش از مونتاژ اصلاح شوند؛ زیرا قرار گرفتن چند تسمه بهصورت موازی در کنار یکدیگر، نیازمند حفظ راستایی و هماهنگی قطعات است؛ همچنین، لبههای برش باید از نظر وجود پلیسه، تغییر شکل یا سایر ایرادهای ناشی از برش، بررسی و در صورت نیاز اصلاح شوند تا تسمه برای ورود به مرحله بعدی آماده باشد. در نهایت، تسمههای تاییدشده بر اساس پنل موردنظر مرتب شده و برای آمادهسازی محل اتصال رابطها و ادامه فرایند ساخت گریتینگ دست ساز به مرحله بعد منتقل میشوند.
پانچ تسمهها در ساخت گریتینگ دستی
پس از برش تسمههای باربر، تسمهها بر اساس نقشه ساخت و پنل مربوطه مرتب میشوند و محل اتصال رابطها، مطابق الگوی تعیینشده در مراحل تولید گریتینگ دستی، مشخص میگردد. تعداد و موقعیت این محلها، باید در تمام تسمههای یک پنل یکسان باشد تا هنگام مونتاژ، رابطها در موقعیت صحیح و با آرایش منظم قرار گیرند. پس از تعیین محل اتصالات، تسمه در وضعیت مناسب قرار گرفته و عملیات پانچ مطابق الگوی روش ساخت گریتینگ دستی تشفا انجام میشود.
در این عملیات، بخشی از تسمه در نقاط مشخص برداشته خواهد شد تا فضای لازم برای قرارگیری یا اتصال رابط ایجاد گردد. نحوه آمادهسازی نیز به نوع رابط و روش اتصال آن بستگی دارد. پس از پانچ، هر تسمه از نظر تعداد و موقعیت نقاط ایجادشده، هماهنگی آرایش آن با سایر تسمههای همان پنل و سلامت محل پانچ بررسی میشود.
لبههای محل آمادهشده، نباید دارای آسیب یا تغییر شکل غیرقابلقبول باشند و باید امکان قرارگیری یا اتصال صحیح رابط را فراهم کنند؛ همچنین، راستایی و وضعیت کلی تسمه کنترل میشود تا عملیات پانچ موجب خمشدگی، پیچش یا تغییر شکل نامطلوب آن نشده باشد. در صورت تایید این موارد، تسمهها بر اساس پنل دستهبندی و برای قرارگیری در فیکسچر و انجام مونتاژ آماده میشوند؛ در غیر این صورت، قطعه پیش از ادامه فرایند ساخت گریتینگ جوش دستی باید اصلاح گردد.
مونتاژ تسمههای باربر و رابطها در فرایند تولید گریتینگ دستی
هدف این مرحله از طریقه ساخت گریتینگ دستی، قرار دادن اجزای گریتینگ در موقعیت دقیق و تشکیل شبکه اولیه است. ابتدا، تسمههای باربر مطابق نقشه ساخت و در جهت تعیینشده، بهصورت موازی در کنار یکدیگر قرار میگیرند. فاصله بین تسمهها، باید در طول پنل یکنواخت باشد؛ زیرا این فاصله، مستقیماً ابعاد و نظم چشمههای گریتینگ را تعیین میکند. پس از چیدمان تسمههای باربر، رابطها در محلهای پانچشده، بین تسمهها قرار میگیرند.
در حین مونتاژ، فاصله تسمههای باربر و ابعاد چشمهها در چند نقطه از پنل کنترل میشود تا یکنواختی شبکه در تمام سطح آن حفظ گردد. همزمان، موقعیت رابطها نیز بررسی خواهد شد تا در اثر جابهجایی سایر قطعات، از محل تعیینشده خارج نشوند. پس از تایید آرایش کلی پنل، مجموعه در فیکسچر قرار میگیرد و برای جلوگیری از حرکت اجزا، نقاط اتصال با خالجوش تثبیت میشوند؛ در نتیجه، پایان این مرحله از روش ساخت گریتینگ دست ساز، به پنلی منجر میشود که اجزای آن در موقعیت نهایی خود چیده و بهصورت موقت تثبیت شدهاند و برای انجام جوشکاری نهایی آماده است.
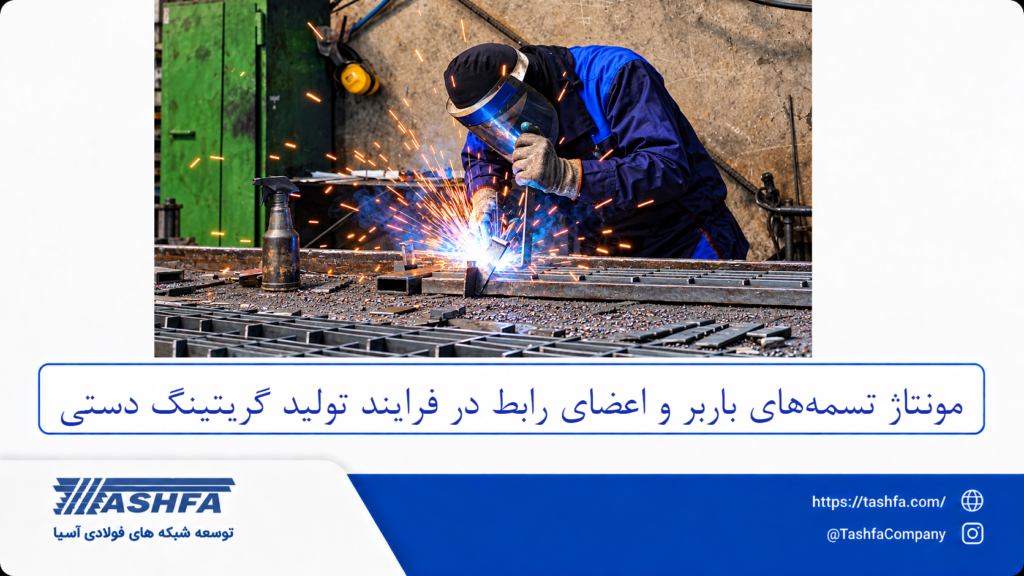
در این مرحله، پلاکهای شناسایی قطعات که از قبل بر مبنای نقشه پروژه و اطلاعات لازم برای ساخت، حکاکی و آماده شده است نیز به پنلهای دستی جوش داده میشود تا در مراحل انتهایی ساخت گریتینگ دستی، از این پلاکها برای ردیابی و کنترل کیفیت هر یک استفاده شود.
فیکسچر گریتینگ چه نقشی در مونتاژ و مراحل ساخت گریتینگ دستی دارد؟
فیکسچر در مرحله مونتاژ، بهعنوان مرجع و نگهدارنده قطعات عمل کرده و به قرارگیری دقیق تسمههای باربر و رابطها کمک میکند. تسمههای باربر، در موقعیتهای تعیینشده فیکسچر قرار میگیرند تا فاصله و راستای آنها ثابت بماند و رابطها نیز، مطابق نقشه در محل موردنظر بین تسمهها جاگذاری شوند. به این ترتیب، پیش از ایجاد اتصال دائمی، هندسه اولیه پنل در شرایط کنترلشده شکل میگیرد.
اهمیت فیکسچر در نحوه ساخت گریتینگ دستی، زمانی بیشتر مشخص میشود که تعداد زیادی تسمه باربر باید با فاصله مشخص و بهصورت موازی در کنار یکدیگر قرار گیرند. جابهجایی حتی یک تسمه، میتواند روی فاصله چشمهها و آرایش کلی پنل اثر بگذارد. فیکسچر، با محدود کردن حرکت قطعات، امکان تنظیم و کنترل موقعیت آنها را فراهم میکند تا پیش از خالجوش و جوشکاری، مغایرتهای احتمالی شناسایی و اصلاح شوند.
بنابراین، فیکسچر مناسب یکی از عوامل موثر در حفظ دقت ابعادی و هندسی گریتینگ دستی است. پیش از شروع جوشکاری باید اطمینان حاصل شود که تسمههای باربر در موقعیت صحیح قرار دارند، رابطها از محل تعیینشده خارج نشدهاند و فاصله چشمهها با مشخصات ساخت مطابقت دارد. انجام این کنترل در مرحله مونتاژ، احتمال تغییر شکل یا نیاز به اصلاح پنل پس از جوشکاری را کاهش میدهد.
خال جوش گریتینگ دستی چگونه انجام میشود و چه کاربردی دارد؟
پس از قرار گرفتن تسمههای باربر و رابطها در فیکسچر و تایید موقعیت آنها، برای ثابت نگه داشتن قطعات تا زمان جوشکاری نهایی، نقاط اتصال بهصورت موقت خالجوش میشوند. خالجوش، وظیفه ایجاد اتصال نهایی را ندارد؛ بلکه آرایش ایجادشده در مرحله مونتاژ را تثبیت میکند تا تسمهها و رابطها هنگام جابهجایی و انجام جوشکاری اصلی از موقعیت خود خارج نشوند.
انتخاب محل و ترتیب نقاط جوش اهمیت دارد؛ زیرا باید تا حد امکان از جابهجایی قطعات در ادامه مراحل تولید گریتینگ دستی جلوگیری شود و در عین حال، اجرای جوشکاری نهایی بدون مشکل صورت گیرد. اهمیت این مرحله، زمانی بیشتر میشود که پنل از تعداد زیادی تسمه و رابط تشکیل شده باشد. قرار دادن قطعات در کنار یکدیگر، بهتنهایی نمیتواند موقعیت آنها را در برابر حرکت یا حرارت ناشی از جوشکاری حفظ کند و ممکن است باعث تغییر فاصله چشمهها یا از بین رفتن راستایی تسمهها شود.
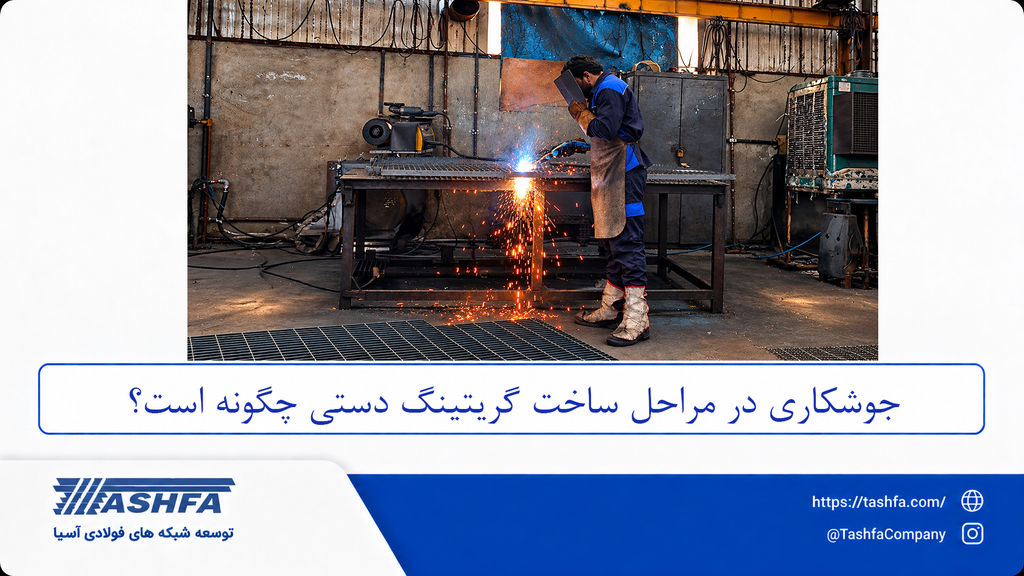
جوشکاری در مراحل ساخت گریتینگ دستی چیست؟
برای تکمیل پاسخ به سوال گریتینگ دستی چگونه تولید میشود، باید گفت؛ پس از قرارگیری تسمههای باربر و رابطها در فیکسچر و تثبیت آنها با خالجوش، نوبت به جوشکاری نهایی میرسد. در این مرحله، نقاط اتصال بین تسمههای باربر و رابطها با جوش CO2جوشکاری میشوند تا قطعاتی که در مرحله مونتاژ در کنار یکدیگر قرار گرفتهاند، به یک پنل یکپارچه و پایدار تبدیل شوند. شروع جوشکاری، باید پس از اطمینان از صحت موقعیت قطعات، فاصله چشمهها و آرایش کلی پنل انجام شود؛ زیرا جوشکاری علاوه بر ایجاد اتصال، میتواند بر شکل و هندسه نهایی پنل نیز اثر بگذارد.
در زمان جوشکاری، خالجوشها قطعات را در موقعیت خود نگه میدارند و جوشکار، اتصالهای تعیینشده را تکمیل میکند. محل و ترتیب اجرای جوشها، باید متناسب با ساخت پنل انتخاب شود تا ضمن ایجاد اتصال مناسب، احتمال جمعشدگی حرارتی و تغییر شکل قطعات کاهش یابد.
پس از تکمیل جوشکاری، پنل از فیکسچر خارج شده و برای کنترل نهایی آماده میشود. در این مرحله از ساخت گریتینگ دستی، کیفیت ظاهری و وضعیت اتصالات جوشی، راستایی تسمههای باربر، یکنواختی چشمهها، ابعاد کلی پنل و احتمال تابیدگی یا تغییر شکل بررسی میشود. در صورت مشاهده مغایرت، اصلاحات لازم پیش از تحویل یا ورود پنل به مرحله بعد انجام خواهد شد.
ترتیب جوشکاری گریتینگ دستی چگونه بر تابیدگی پنل اثر میگذارد؟
یکی از عوامل مهم در کیفیت نهایی گریتینگ دستی، کنترل تغییر شکل پنل در هنگام جوشکاری است. حرارت ایجادشده در محل جوش، باعث انبساط موضعی فلز میشود و پس از سرد شدن، جمعشدگی رخ میدهد. اگر این جمعشدگی در نقاط مختلف پنل بهصورت نامتعادل ایجاد شود، میتواند به خمیدگی، تابیدگی یا تغییر در هندسه کلی پنل منجر گردد؛ به همین دلیل، کنترل تابیدگی فقط به کیفیت جوشها محدود نیست و نحوه اجرای آنها نیز اهمیت دارد.
در ساخت گریتینگ دستی، ترتیب جوشکاری باید بهگونهای انتخاب شود که حرارت در یک ناحیه متمرکز نگردد و اثر جمعشدگی تا حد امکان در سطح پنل متعادل باقی بماند. استاندارد ANSI/NAAMM MBG 533 نیز بر انتخاب روش و توالی مناسب مونتاژ و جوشکاری برای کاهش اعوجاج و جمعشدگی تاکید دارد؛ بنابراین، جوشکاری نباید بدون برنامه و بهصورت متمرکز در یک بخش از پنل انجام شود، زیرا تجمع حرارت در یک ناحیه، میتواند تغییر شکل همان قسمت را افزایش داده و روی هندسه سایر بخشها اثر بگذارد.
برای کنترل بهتر این تغییرات، ابتدا باید مونتاژ با دقت انجام شود و تسمههای باربر و رابطها در موقعیت صحیح داخل فیکسچر قرار گیرند. خالجوشها نیز، باید بهاندازهای باشند که آرایش قطعات را تا زمان ایجاد اتصالات اصلی ثابت نگه دارند؛ سپس، جوشکاری مطابق توالی مشخص انجام میشود تا حرارت و جمعشدگی در یک قسمت متمرکز نشود. در طول کار نیز، وضعیت پنل باید کنترل شود و در صورت مشاهده تغییر محسوس در راستایی یا شکل آن، علت تغییر پیش از ادامه عملیات بررسی گردد.
بعد از تولید گریتینگ دستی چه مراحلی برای آمادهسازی نهایی انجام میشود؟
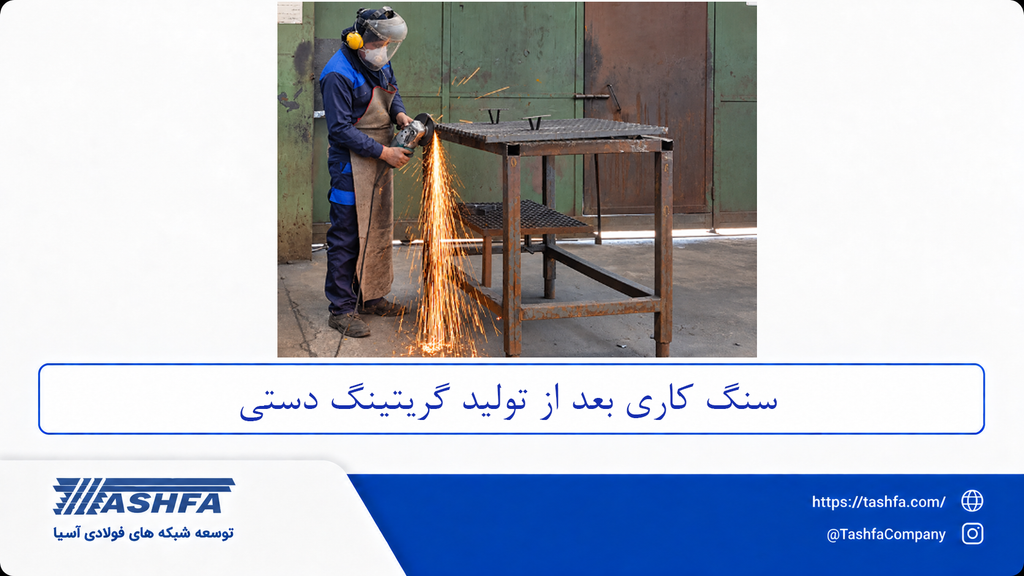
در این مرحله از روش ساخت گریتینگ دست ساز، ابتدا پنل از نظر تابیدگی و راستایی تسمهها، شکل و یکنواختی چشمهها، ابعاد کلی و وضعیت اتصالات کنترل میشود تا هرگونه ایراد احتمالی در همین مرحله شناسایی شود. در صورت وجود تغییر شکل یا مغایرت قابل اصلاح، ابتدا همان بخش اصلاح میشود تا پنل با مشخصات موردنظر مطابقت داشته باشد. در ادامه، زوائد و ایرادهای ناشی از عملیات برش و جوشکاری برطرف میشوند. پلیسههای لبههای برشخورده، برادهها و زوائد قابلمشاهده باید حذف شوند و در محلهایی که جوشکاری باعث ایجاد برآمدگی اضافی شده است، در صورت نیاز سنگکاری صورت میگیرد.
سنگکاری، نباید بهصورت گسترده روی اتصالات انجام شود و هدف آن، صرفاً برطرف کردن قسمتهای زائد و ایجاد وضعیت مناسب در محل موردنظر است؛ همچنین، لبههای بیرونی پنل از نظر صاف بودن و نداشتن زوائد یا ایرادهای قابلمشاهده بررسی میشوند، بهویژه اگر پنل باید در ابعاد مشخص نصب یا در کنار پنلهای دیگر قرار گیرد. پس از انجام اصلاحات، سطح پنل از برادههای برش، ذرات ناشی از سنگکاری، پاششهای جوش و سایر آلودگیهای باقیمانده پاک میشود.
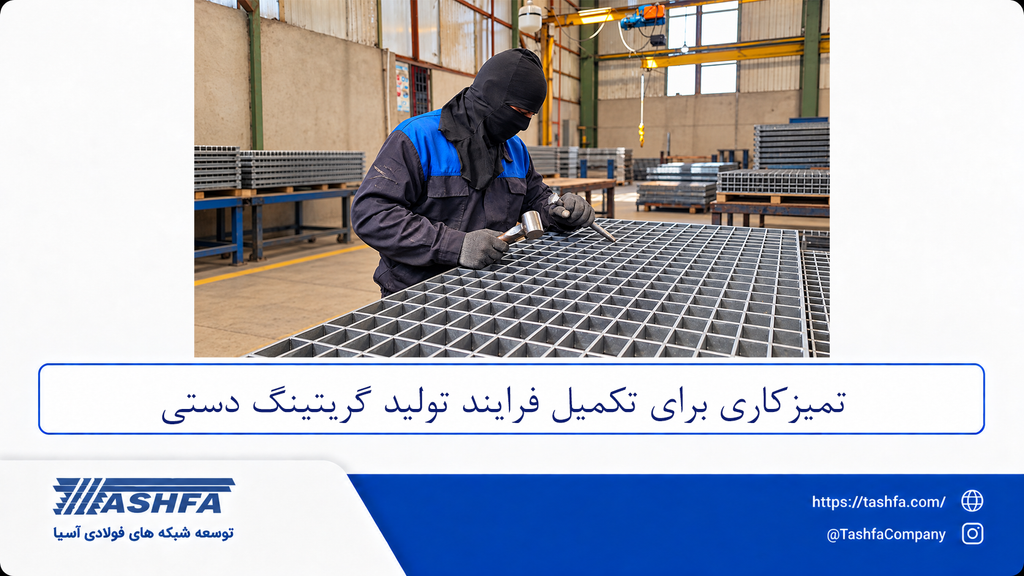
این تمیزکاری در مراحل ساخت گریتینگ دستی، علاوه بر بهبود ظاهر محصول، در صورتی که گریتینگ برای پوششدهی ارسال شود، اهمیت بیشتری پیدا میکند؛ در نهایت، پنل پس از تایید وضعیت هندسی، اتصالات، لبهها و ظاهر کلی، متناسب با سفارش و در صورت نیاز به پوشش، برای فرایند پوششدهی ارسال خواهد شد و در غیر این صورت، برای بستهبندی و تحویل آماده میشود.
آیا روش ساخت گریتینگ دستی در انواع مختلف گریتینگ یکسان است؟
اصل فرایند ساخت گریتینگ دستی در مدلهای مختلف، مشابه است؛ تسمههای باربر ابتدا بر اساس ابعاد پنل آماده و در فواصل مشخص داخل فیکسچر قرار میگیرند. سپس، رابطها در موقعیت تعیینشده بین آنها مونتاژ و پس از کنترل آرایش پنل، با خالجوش ثابت میشوند تا امکان اجرای جوشکاری نهایی فراهم شود. تفاوت اصلی میان نحوه ساخت گریتینگ دستی در مدلهای مختلف، به نوع رابط و طریقه قرارگیری و اتصال آن به تسمههای باربر مربوط میشود؛ در نتیجه، اگرچه ترتیب کلی تولید ثابت است، جزئیات آمادهسازی محل اتصال و نحوه مهار رابط با توجه به ساختار پنل تغییر میکند.
نحوه ساخت گریتینگ دستی تسمه در تسمه
در گریتینگ دستی تسمه در تسمه، هم تسمه باربر و هم عضو رابط از تسمه ساخته میشوند. تسمههای باربر، ابتدا در فاصلههای مشخص در فیکسچر چیده میشوند و پس از تنظیم راستا و فاصله آنها، محل اتصال رابطها مطابق نقشه آماده میشود؛ سپس، تسمههای رابط بهصورت عمود بر تسمههای باربر در محلهای تعیینشده قرار میگیرند. پس از کنترل ابعاد چشمهها و آرایش کلی پنل، نقاط اتصال خالجوش میشوند و در ادامه، جوشکاری نهایی انجام میگیرد. در این روش، دقت در آمادهسازی محل اتصال و قرارگیری صحیح دو تسمه اهمیت زیادی دارد؛ زیرا ابعاد و شکل رابط، مستقیما بر نحوه تشکیل چشمهها اثر میگذارد.
روش تولید گریتینگ دستی تسمه در نیمتسمه
ساختار کلی روش تولید گریتینگ دستی تسمه در نیمتسمه، مشابه دیگر انواع است؛ اما عضو رابط از نیمتسمه با مقطع کوچکتر تشکیل میشود. بنابراین، محل اتصال روی تسمههای باربر باید متناسب با ابعاد نیمتسمه آماده شود تا رابط بهدرستی در موقعیت خود قرار گیرد. نیمتسمهها، پس از جاگذاری در فواصل مشخص، از نظر راستا و یکنواختی چشمهها کنترل شده و سپس، با خالجوش تثبیت میشوند.
طریقه ساخت گریتینگ دستی تسمه در میلگرد
در ساخت گریتینگ دستی تسمه در میلگرد، عضو رابط بهجای مقطع تسمهای از میلگرد ساده تشکیل میشود. پس از قرار دادن تسمههای باربر در فیکسچر، میلگردها در موقعیتهای تعیینشده و عمود بر تسمهها قرار میگیرند. با توجه به شکل و قطر میلگرد، محل تماس آن با تسمههای باربر باید بهدرستی تنظیم شود تا هنگام فیکس کردن و جوشکاری جابهجا نشود. پس از کنترل فاصلهها و یکنواختی چشمهها، نقاط اتصال خالجوش شده و سپس، جوشکاری نهایی انجام میشود.
چگونه کیفیت گریتینگ دستی تولیدشده را ارزیابی میکنند؟
یکی از مهمترین مراحل ساخت گریتینگ دستی، کنترل کیفیت محصول پیش از آمادهسازی نهایی یا تحویل است. هدف از این کنترل، اطمینان از مطابقت محصول با نقشه ساخت، مشخصات فنی و الزامات سفارش میباشد. این بررسی، معمولا با کنترل ابعاد و گونیا بودن پنل آغاز شده و سپس، وضعیت جوشها، تابیدگی، یکنواختی چشمهها و سایر جزئیات ساخت ارزیابی میشود.
1. کنترل ابعاد و گونیا بودن پنل گریتینگ دستی
ابتدا، طول و عرض پنل اندازهگیری شده و با ابعاد تعیینشده در نقشه یا سفارش مقایسه میشود. راستایی تسمههای باربر، لبههای پنل و موقعیت فریم، برشها یا بازشوهای سفارشی نیز باید کنترل شوند. برای کنترل گونیا بودن، میتوان دو قطر پنل را اندازهگیری و با یکدیگر مقایسه کرد؛ اختلاف قابلتوجه میان قطرها، میتواند نشاندهنده خارج شدن پنل از حالت گونیا باشد. این موضوع، اهمیت زیادی دارد؛ زیرا ممکن است طول و عرض پنل مطابق اندازه موردنظر باشد، اما به دلیل تغییر شکل هندسی، هنگام نصب بهدرستی روی سازه قرار نگیرد.
معیار پذیرش نهایی این اندازهگیریها، باید بر اساس تلرانسهای تعیینشده در نقشه یا مشخصات فنی همان پروژه تعیین گردد.
2. کنترل کیفیت جوشهای گریتینگ دستی
پس از کنترل ابعادی، کیفیت اتصالات جوشی بررسی میشود. در بازرسی چشمی، محل اتصال تسمههای باربر و رابطها از نظر پیوستگی، شکل و یکنواختی جوش و وجود عیوب قابل مشاهده، کنترل میگردد. مواردی مانند ترک، تخلخل، بریدگی کناره جوش، ذوب یا اتصال ناقص، باقیماندن سرباره و شکل نامناسب جوش، باید مورد توجه قرار گیرند. اگر اتصالی دارای ایراد باشد، صرفا تمیز کردن سطح یا پوشاندن آن با رنگ یا پوشش نهایی به معنای تایید کیفیت نیست و باید مطابق الزامات فنی، اصلاح و دوباره بازرسی شود.
در پروژههایی که سطح کنترل بالاتری نیاز دارند، ممکن است آزمونهای غیرمخرب مانند PT یا MT نیز بر اساس مشخصات پروژه درخواست شود.
3. کنترل تابیدگی و اعوجاج گریتینگ دستی
مرحله بعد از تکمیل فرایند ساخت در کارخانه تولید گریتینگ دستی، بررسی تابیدگی و اعوجاج پنل است. در برخی شرایط، با وجود اینکه گریتینگ دارای ابعادی مطابق نقشه است؛ اما به دلیل حرارت و جمعشدگی ناشی از جوشکاری، دچار خمیدگی یا پیچش میشود. برای تشخیص این وضعیت، پنل روی سطح مناسب قرار گرفته و میزان تماس آن با سطح، راستایی تسمهها و وجود خمیدگی یا پیچش بررسی میشود.
در صورت نیاز، میزان انحراف با ابزار مناسب اندازهگیری و با معیار تعیینشده در نقشه یا مشخصات فنی، مقایسه میشود. این کنترل، نشان میدهد که فرایند مونتاژ گریتینگ دستی، فیکس کردن و جوشکاری تا چه اندازه توانسته شکل هندسی پنل را حفظ کند.
4. کنترل یکنواختی چشمههای گریتینگ
در ادامه، یکنواختی چشمهها بررسی میشود. فاصله تسمههای باربر و رابطها باید در نقاط مختلف پنل با آرایش تعیینشده مطابقت داشته باشد. برای این منظور، فاصله اعضای شبکه در چند نقطه از طول و عرض پنل اندازهگیری میشود و شکل چشمهها از نظر یکنواختی مورد بررسی قرار میگیرد. در صورت وجود فریم، برش یا بازشو، موقعیت و ابعاد آنها نیز باید با نقشه تطبیق داده شود. این کنترل، فقط جنبه ظاهری ندارد؛ تغییر فاصله اعضا، میتواند روی نحوه قرارگیری پنل، اتصال آن به سازه و هماهنگی چند پنل در کنار یکدیگر اثر بگذارد.
مهمترین عیوب در ساخت گریتینگ دستی کداماند؟
عیوب گریتینگ دستی، ممکن است در هر مرحله از تولید، از آمادهسازی و پانچ تسمهها تا مونتاژ گریتینگ دستی، خالجوش، جوشکاری گریتینگ دستی و نصب فریم ایجاد شود؛ به همین دلیل، کنترل هر مرحله پیش از ورود به مرحله بعد اهمیت دارد؛ زیرا اصلاح یک ایراد در همان زمان ایجاد، معمولا سادهتر از زمانی است که قطعات مونتاژ و جوشکاری شدهاند.
رایجترین مشکلات، شامل پانچ نامناسب، تغییر فاصله چشمهها، جابهجایی تسمههای باربر، عیوب جوش، تابیدگی و اعوجاج، خطاهای ابعادی، اتصال نامناسب فریم و مغایرت پنل با نقشه سفارش است. برخی از این ایرادها، با مشاهده مستقیم قابل تشخیص هستند و برخی دیگر، به اندازهگیری و مقایسه با نقشه یا مشخصات فنی نیاز دارند.
| عیوب در ساخت گریتینگ دستی | علت احتمالی | نشانهها | راهکار کنترل |
| پانچ نامناسب تسمه | موقعیت اشتباه پانچ، عدم تطابق محلها یا آمادهسازی نامناسب تسمه | رابط در محل تعیینشده قرار نمیگیرد یا آرایش چشمهها دچار مشکل میشود. | کنترل تعداد و موقعیت پانچها بلافاصله پس از عملیات، اصلاح یا تعویض تسمه پیش از مونتاژ |
| فاصله نادرست چشمهها | تنظیم نادرست فاصله تسمههای باربر یا رابطها | چشمهها، یکنواخت نیستند یا الگوی شبکه با نقشه تفاوت دارد. | اندازهگیری چند نقطه و تطبیق با نقشه، کنترل پیش از خالجوش و پس از جوشکاری گریتینگ دستی |
| جابجایی تسمه باربر | فیکس نشدن مناسب، حرکت تسمه هنگام مونتاژ یا خالجوش ناکافی | تسمهها موازی نیستند و شکل چشمهها یا راستای لبه پنل، نامنظم شده است. | کنترل موقعیت تسمهها در فیکسچر و بررسی راستایی پیش از جوش نهایی |
| جوش ناقص یا معیوب | آمادهسازی نامناسب، اجرای نادرست جوش یا رعایت نشدن الزامات فرایند | جوش دارای ترک، تخلخل، ذوب ناقص، ناپیوستگی یا پروفیل نامناسب است. | بازرسی چشمی، اصلاح بخش معیوب طبق روش تعمیر و در صورت نیاز انجام آزمونهای تخصصی |
| تابیدگی و اعوجاج پنل | توزیع نامتعادل حرارت، توالی نامناسب جوشکاری یا جمعشدگی حرارتی | خمیدگی، پیچش یا قرار نگرفتن صحیح پنل روی سطح صاف رخ میدهد. | کنترل تختبودن، پیچیدگی یا خمیدگی پنل، اصلاح طبق روش مجاز و بازبینی فرایند جوشکاری |
| خطای ابعادی پنل | برش نادرست، جابهجایی قطعات یا تغییر شکل حین جوشکاری | طول و عرض با نقشه مغایرت دارد یا اختلاف قابلتوجه قطرهای پنل دیده میشود. | اندازهگیری طول، عرض و قطرها و مقایسه با نقشه و تلرانس سفارش |
| اتصال نامناسب پنل | برش یا اندازهگذاری نادرست، جاگذاری نامناسب یا جوش ناقص | فریم با لبه پنل ناهماهنگ است، گوشههای پنل گونیا نیستند یا فاصله در اتصالات ایجاد شده است. | کنترل ابعاد و گونیا بودن فریم، بررسی تماس آن با پنل و بازرسی جوشها |
| عدم تطابق پنل با نقشه سفارش | انتقال نادرست اطلاعات یا ناقص بودن کنترل نهایی | در ابعاد، جهت تسمه باربر، محل بازشو، فریم یا سایر مشخصات تفاوت وجود دارد. | تطبیق کامل پنل با نقشه تاییدشده پیش از تحویل |
بهترین زمان برای شناسایی و اصلاح یک عیب، همان مرحلهای است که ایجاد میشود. برای مثال، اگر محل پانچ تسمه بلافاصله پس از پانچ کنترل شود، اصلاح یا تعویض قطعه بسیار سادهتر از زمانی است که تسمه وارد فیکسچر شده و با سایر اجزا جوشکاری شده باشد. به همین ترتیب، بررسی فاصله چشمهها پیش از جوشکاری نهایی، امکان اصلاح موقعیت رابطها را فراهم میکند و از انتقال خطا به پنل نهایی جلوگیری خواهد کرد.
پس از تکمیل جوشکاری گریتینگ دستی نیز، یک کنترل نهایی لازم است. در این مرحله، ابعاد پنل، راستایی تسمهها، یکنواختی چشمهها، کیفیت جوش، میزان تابیدگی و وضعیت فریم با نقشه و الزامات سفارش مقایسه میشوند. هر مغایرت، باید پیش از آمادهسازی نهایی، پوششدهی یا تحویل، تعیین تکلیف شده و در صورت امکان اصلاح شود.
گریتینگ دستی چگونه ساخته میشود؟ | بررسی طریقه و مراحل تولید در تشفا
نحوه ساخت گریتینگ دستی، از آمادهسازی مواد اولیه و بررسی نقشه ساخت شروع میشود. ابتدا مشخصات پنل، ابعاد، فاصله چشمهها، نوع تسمه باربر، نوع رابط و در صورت وجود، مشخصات فریم تعیین میشود؛ سپس، تسمههای باربر بر اساس ابعاد موردنیاز برش میخورند و از نظر طول، صاف بودن و کیفیت لبهها بررسی میشوند. در مرحله بعد، محل قرارگیری رابطها روی تسمههای باربر مشخص شده و پانچ میشود. پانچ در این فرایند، به معنی ایجاد سوراخ کامل یا اتصال رابط نیست؛ بلکه محل اتصال را متناسب با نوع رابط، آماده میکند تا رابط هنگام مونتاژ در موقعیت صحیح قرار بگیرد.
پس از آمادهسازی، تسمههای باربر در فیکسچر قرار میگیرند و رابطها که میتوانند تسمه، نیمتسمه یا میلگرد ساده باشند، در محلهای تعیینشده قرار داده میشوند. در این مرحله از تولید گریتینگ دستی، فاصله چشمهها، موازی بودن تسمهها و موقعیت رابطها بررسی میشود و پس از اطمینان از صحیح بودن مونتاژ، قطعات با خالجوش در جای خود ثابت میمانند.
در ادامه، جوشکاری نهایی انجام میشود تا تسمههای باربر و رابطها به یک پنل یکپارچه تبدیل شوند.
بعد از اتمام جوشکاری، گریتینگ از نظر ابعاد کلی، گونیا بودن، یکنواختی چشمهها، صاف بودن تسمهها، کیفیت اتصالات و وضعیت فریم بررسی میشود و هرگونه ایراد قابل اصلاح، پیش از مرحله نهایی برطرف خواهد شد. برای دریافت مشاوره تخصصی و ثبت سفارش گریتینگ دستی از بزرگترین تولیدکننده گریتینگ دستی ایران، با تیم مهندسی تشفا در ارتباط باشید.
- ایمیل: tashfacompany@gmail.com
- اینستاگرام: tashfacompany@
سوالات متداول
طریقه ساخت گریتینگ دستی چیست؟
ساخت گریتینگ دستی با بررسی نقشه و آمادهسازی تسمههای باربر شروع میشود و شامل برش، آمادهسازی محل اتصال، مونتاژ رابطها، فیکس کردن، خالجوش و جوشکاری نهایی است. در پایان نیز ابعاد، چشمهها، جوشها و وضعیت کلی پنل کنترل میشود.
گریتینگ دستی با چه دستگاهی ساخته میشود؟
برای ساخت گریتینگ دستی از تجهیزاتی مانند دستگاه برش، پانچ، میز و فیکسچر مونتاژ و تجهیزات جوشکاری استفاده میشود. نوع تجهیزات با توجه به ابعاد پنل، نوع رابط و روش ساخت انتخاب میگردد.
3. چرا تسمه گریتینگ پانچ میشود؟
پانچ برای آمادهسازی محل قرارگیری رابط روی تسمه باربر انجام میشود تا رابطها در موقعیت مشخص و با فاصلههای منظم مونتاژ شوند. این مرحله، به حفظ نظم چشمهها و دقت ابعادی پنل کمک میکند.
رابط گریتینگ چگونه به تسمه باربر متصل میشود؟
رابط، بین تسمههای باربر و در محل تعیینشده قرار میگیرد و ابتدا با فیکسچر و خالجوش ثابت میشود؛ سپس، اتصال نهایی آن به تسمههای باربر با جوشکاری تکمیل میشود.
گریتینگ دستی چگونه جوشکاری میشود؟
ابتدا تسمههای باربر و رابطها در فیکسچر مونتاژ و با خالجوش ثابت میشوند. پس از کنترل فاصله چشمهها و هندسه پنل، جوشکاری نهایی صورت میگیرد و ترتیب جوشها برای کاهش تابیدگی در نظر گرفته میشود.
آیا گریتینگ دستی با جوش CO2 ساخته میشود؟
بله، جوشکاری با گاز محافظ CO2 میتواند برای اتصال تسمههای باربر و رابطهای گریتینگ دستی استفاده شود؛ البته، روش و پارامترهای جوشکاری، بر اساس جنس قطعات، نوع اتصال و الزامات فنی پروژه تعیین میشوند.
چرا گریتینگ بعد از جوشکاری تاب برمیدارد؟
حرارت جوش، باعث انبساط و سپس، انقباض فلز میشود و اگر این حرارت بهصورت نامتعادل توزیع شود، پنل دچار خمیدگی یا پیچش میشود. ترتیب جوشکاری، فیکس کردن قطعات و کنترل حرارت در میزان تابیدگی موثر هستند.
چگونه از تاب برداشتن گریتینگ جلوگیری کنیم؟
قرار دادن صحیح قطعات در فیکسچر، کنترل ابعاد پیش از جوشکاری و اجرای جوشها با ترتیب مناسب، احتمال تابیدگی را کاهش میدهد. توزیع متعادل حرارت نیز، باید در طول فرایند جوشکاری رعایت شود.
کیفیت جوش گریتینگ چگونه بررسی میشود؟
جوشها ابتدا از نظر ظاهری، پیوستگی، شکل و وجود عیوبی مانند ترک، تخلخل، بریدگی کناره جوش و ذوب ناقص بررسی میشوند. در صورت نیاز و طبق مشخصات پروژه، آزمونهای غیرمخرب نیز قابل انجام است.
بعد از ساخت گریتینگ، چگونه کیفیت آن را کنترل میکنند؟
در بازرسی نهایی، ابعاد پنل، راستایی، گونیا بودن، یکنواختی چشمهها، کیفیت جوش، تختی، خمیدگی، پیچش و وضعیت فریم توسط تیم سازنده گریتینگ دستی بررسی میشود؛ سپس، پنل با نقشه ساخت و مشخصات سفارش تطبیق داده میشود.
آیا گریتینگ دستی قابل سفارشیسازی است؟
بله؛ ابعاد پنل، فاصله چشمهها، نوع رابط، آرایش تسمهها، فریم و سایر جزئیات میتوانند بر اساس نقشه و نیاز پروژه تعیین شوند. مشخصات نهایی، باید پیش از تولید با الزامات فنی و محل نصب هماهنگ گردد.
گریتینگ دستی بهتر است یا الکتروفورج؟
این دو محصول از نظر روش ساخت، نوع اتصال و ویژگیهای اجرایی متفاوت بوده و انتخاب میان آنها، به شرایط پروژه بستگی دارد. نوع بارگذاری، ابعاد پنل، شرایط محیطی، الزامات فنی و روش نصب از عوامل مهم در انتخاب هستند.