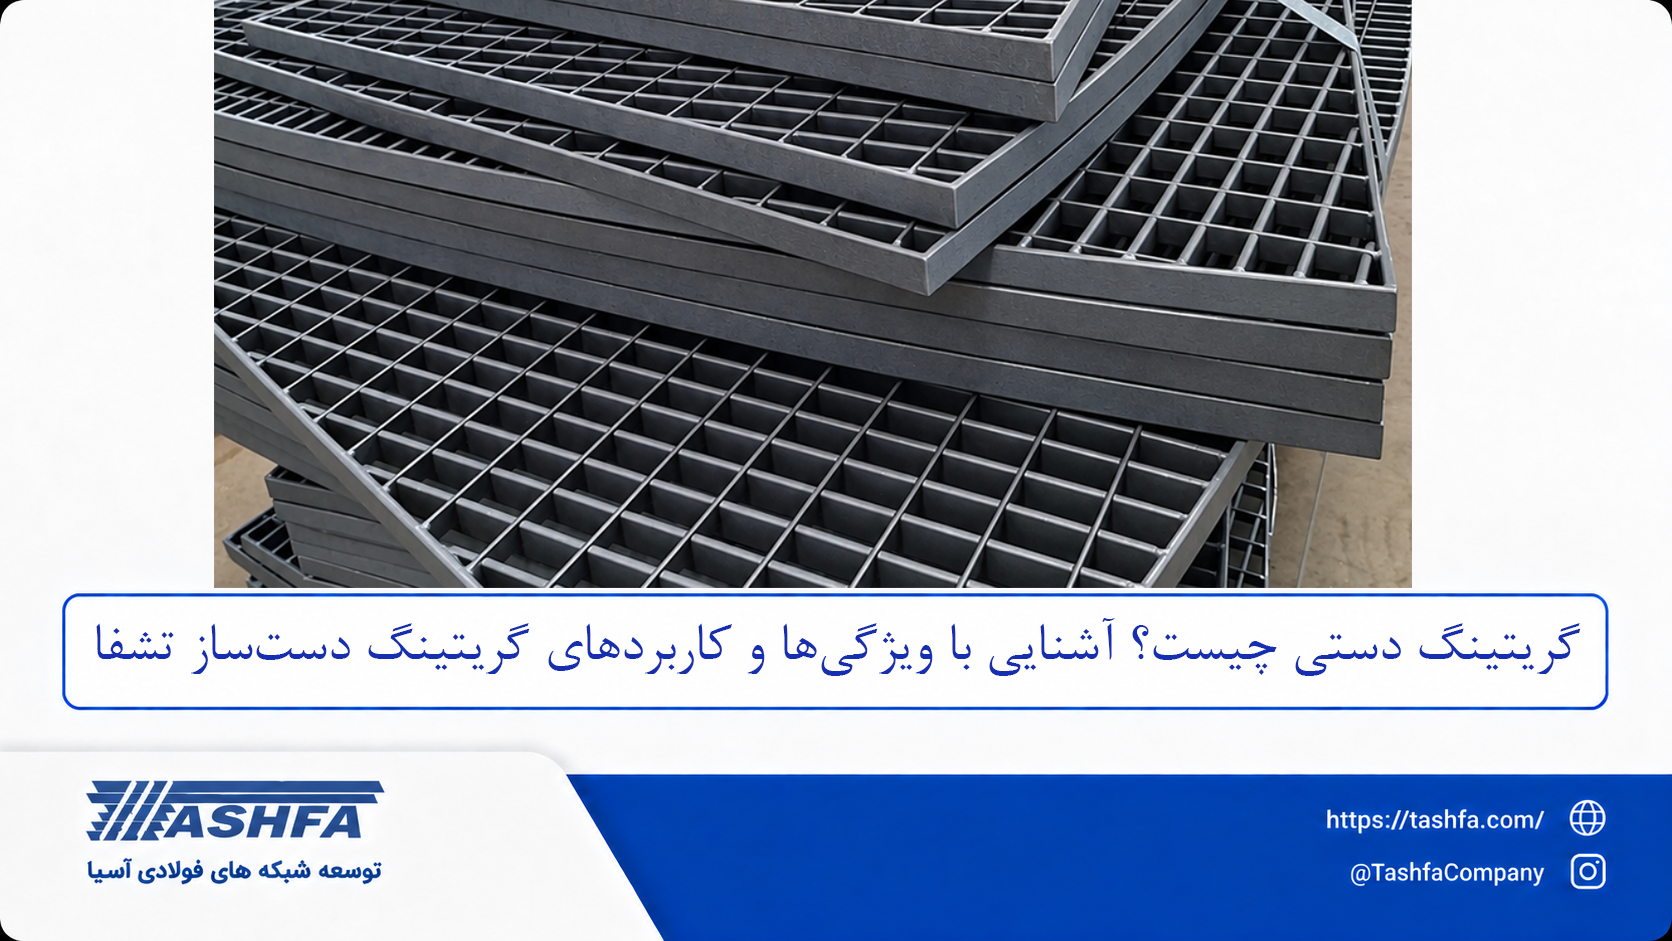
در پاسخ به پرسش پرتکرار گریتینگ دستی چیست؟ باید گفت؛ این محصول که با نام گریتینگ دستساز هم شناخته میشود، نوعی سازه مشبک فولادی است که از قرارگیری و اتصال اعضای فلزی، مانند تسمه و رابط در کنار یکدیگر ساخته میشود. گریتینگ دستی فولادی، به دلیل ساختار شبکهای خود، ضمن ایجاد سطحی مقاوم، امکان عبور نور، هوا و مایعات را نیز فراهم میکند. منظور از دستی بودن این گریتینگ، استفاده از فرایند مونتاژ و جوشکاری دستی برای اتصال اجزای سازه به یکدیگر است؛ به همین دلیل ابعاد، چشمه و آرایش قطعات آن، امکان طراحی و اجرا بر اساس نیاز پروژه را دارند.
گریتینگ دستی تشفا، بهعنوان یک گریتینگ فولادی، در پروژههای مختلف صنعتی برای کفسازی، ساخت سکو و ایجاد سطوح دسترسی مورد استفاده قرار میگیرد. در ادامه این مقاله، ساختار و نحوه تولید گریتینگ دستساز، انواع گریتینگ دستی، کاربردها، مزایا و محدودیتهای آن بررسی میشود و در نهایت، تفاوت گریتینگ جوش دستی با گریتینگ الکتروفورج توضیح داده خواهد شد تا انتخاب گزینه مناسب برای هر پروژه با شناخت دقیقتری صورت گیرد.
گریتینگ دستی چیست و چگونه ساخته میشود؟
گریتینگ جوش دستی، به پنل مشبک فلزی گفته میشود که در فرایند تولید آن، پس از برش و آمادهسازی اجزای پنل مطابق با ابعاد و چشمه موردنظر، تسمههای باربر (Bearing Bars) به منظور تحمل بار واردشده به گریتینگ دستی، در جهت دهانه بارگذاری قرار گرفته و رابطها (Cross Bars) نیز در جهت عمود بر تسمههای باربر قرار میگیرند. با اتصال این اجزا در نقاط تقاطع و به وسیله جوشکاری دستی، شبکه یا چشمههای گریتینگ ایجاد میشود.
پس از تکمیل جوشها، پنل به ابعاد موردنظر برش داده شده و آماده میشود و در صورت نیاز، عملیات تکمیلی مانند گالوانیزه روی آن صورت میگیرد؛ بنابراین، گریتینگ دستساز تشفا از نظر ساختار، همان گریتینگ فولادی مشبک است، اما اتصال بین اجزای آن، با جوشکاری دستی انجام میشود. تعریف فنی welded bar grating نیز بر همین اتصال جوشی تسمههای باربر و رابطها در محل تقاطع تاکید دارد.
تفاوت اصلی گریتینگ دستی با گریتینگ الکتروفورج در همین مرحله اتصال است. در گریتینگ دستی، اتصال هر رابط به تسمه باربر با عملیات جوشکاری دستی توسط نیروی انسانی انجام میشود؛ اما در گریتینگ الکتروفورج، تسمههای باربر و رابطها با فشار و حرارت حاصل از فرایند الکتریکی، توسط دستگاه الکتروفورج به یک پنل یکپارچه متصل میشوند. از این رو، دستی بودن گریتینگ، به روش تولید و اجزای گریتینگ اشاره دارد نه یک جنس یا شکل خاص از پنل.
گریتینگ جوش دستی چه اجزایی دارد؟
یک پنل گریتینگ دستساز، از چند جزء اصلی تشکیل میشود که شامل تسمه باربر، رابط، چشمه و فریم یا تسمه دورگیر هستند. در برخی پنلها نیز بسته به شکل، محل نصب و نوع کاربرد، اجزای تکمیلی مانند لبهسازی، نوارهای تقویتی یا قطعات مخصوص بازشو به کار میرود. هرکدام از این اجزا، وظیفه مشخصی در ساختار پنل دارند و ترکیب آنها شکل نهایی انواع گریتینگ دستی را ایجاد میکند.
تسمه باربر در گریتینگ دستی چیست؟
تسمه باربر، عضو اصلی تحمل بار در گریتینگ دستساز است. این تسمهها، بهصورت موازی در پنل قرار میگیرند و باید در جهت دهانه بین تکیهگاهها امتداد داشته باشند؛ بنابراین، جهت قرارگیری آنها نسبت به محل نصب اهمیت بالایی دارد. بار واردشده به سطح گریتینگ دستی صنعتی، ابتدا به تسمههای باربر منتقل میشود و این اعضا، آن را به تکیهگاههای پنل انتقال میدهند.
تسمه باربر، میتواند سطح ساده یا دندانهدار داشته باشد. گریتینگ دستی دندانهدار، بیشتر برای سطوحی استفاده میشود که افزایش اصطکاک و مقاومت در برابر لغزش اهمیت دارد. شکل و ابعاد تسمه باربر، بخشی از مشخصات فنی گریتینگ است؛ اما انتخاب آن، باید بر اساس شرایط واقعی دهانه و بارگذاری پروژه انجام شود.
رابط گریتینگ دستی چیست و چه نقشی دارد؟
رابط، عضوی است که بهصورت عمود بر تسمههای باربر قرار میگیرد و آنها را در فاصله مشخص کنار یکدیگر نگه میدارد. اتصال رابطها به تسمههای باربر، ساختار باز و شبکهای پنل را ایجاد کرده و به حفظ شکل و یکپارچگی گریتینگ دستی فولادی کمک میکند. رابطها، معمولا وظیفه تحمل بار اصلی پنل را مانند تسمههای باربر ندارند و نقش آنها، بیشتر در ایجاد شبکه، تثبیت فاصله تسمهها و افزایش پایداری پنل است.
رابط، میتواند با توجه به نوع گریتینگ جوش دستی از میلگرد، تسمه یا نیمتسمه ساخته شود. در گریتینگ دستی صنعتی، نوع رابط و نحوه قرارگیری آن، بخشی از مشخصات پنل است و همراه با فاصله تسمههای باربر و فاصله رابطها، الگوی چشمه را تعیین میکند.
چشمه گریتینگ دست ساز چیست؟
چشمه (Mesh)، به بازشوهای ایجادشده بین تسمههای باربر و رابطها گفته میشود. اندازه چشمه، از فاصله قرارگیری این اعضا نسبت به یکدیگر شکل میگیرد؛ بنابراین، وقتی درباره چشمه گریتینگ صحبت میشود، منظور ابعاد فضای باز بین اجزای شبکه است، نه ابعاد خود تسمهها یا رابطها.
چشمه، میزان باز بودن سطح گریتینگ دستساز را مشخص میکند. هرچه بازشوها بزرگتر باشند، فضای باز بیشتری برای وجود دارد؛ در مقابل، چشمههای ریزتر، سطح بستهتر و متراکمتری ایجاد میکنند. به همین دلیل، اندازه و شکل چشمه علاوه بر عملکرد پنل، روی ظاهر گریتینگ دستساز و میزان دید از میان آن نیز اثر میگذارد.
فریم یا تسمه دورگیر گریتینگ دستی چیست؟
تسمه دورگیر (Banding Bar)، در لبه پنل قرار میگیرد و انتهای تسمههای باربر را به هم متصل و یکپارچه میکند. این جزء، علاوه بر ایجاد لبه منظم برای پنل، در گریتینگهای برش خورده یا دارای بازشو میتواند برای تکمیل و استحکام لبهها استفاده شود. در پنلهای گریتینگ دستی سفارشی، ممکن است دورگیر در اطراف بازشوها، قسمتهای برشخورده یا لبههای خاص نیز اجرا شود. شکل و نحوه اجرای آن، به ساختار پنل و جزئیات نصب بستگی دارد.
انواع گریتینگ جوش دستی چیست؟
گریتینگ جوش دستی را میتوان بر اساس نوع رابط و آرایش اجزای پنل، به مدلهای تسمه در تسمه، تسمه در نیمتسمه و تسمه در میلگرد تقسیم کرد. تفاوت این مدلها، در شکل رابط و نحوه قرارگیری آن نسبت به تسمههای باربر است و همین تفاوت، ظاهر شبکه و میزان باز بودن سطح پنل را تغییر میدهد. از طرف دیگر، سطح گریتینگ میتواند ساده یا دندانهدار باشد؛ این ویژگی، مستقل از نوع رابط است.
گریتینگ دستی تسمه در تسمه
در گریتینگ دستی تسمه در تسمه، علاوه بر تسمههای باربر، رابطها نیز تسمهای هستند. تسمههای باربر، بهصورت موازی و در جهت دهانه قرار میگیرند و تسمههای رابط، بهصورت عمود بر آنها در نقاط مشخص متصل میشوند؛ نتیجه، یک شبکه با خطوط مستقیم و سطحی یکنواختتر نسبت به مدلهای دارای رابط میلگردی است. این مدل، برای ساخت کفپوش و سطح مشبک صنعتی، سکوها، راهروهای دسترسی، پوشش کانال و بخشهایی از سازههای صنعتی استفاده میشود.
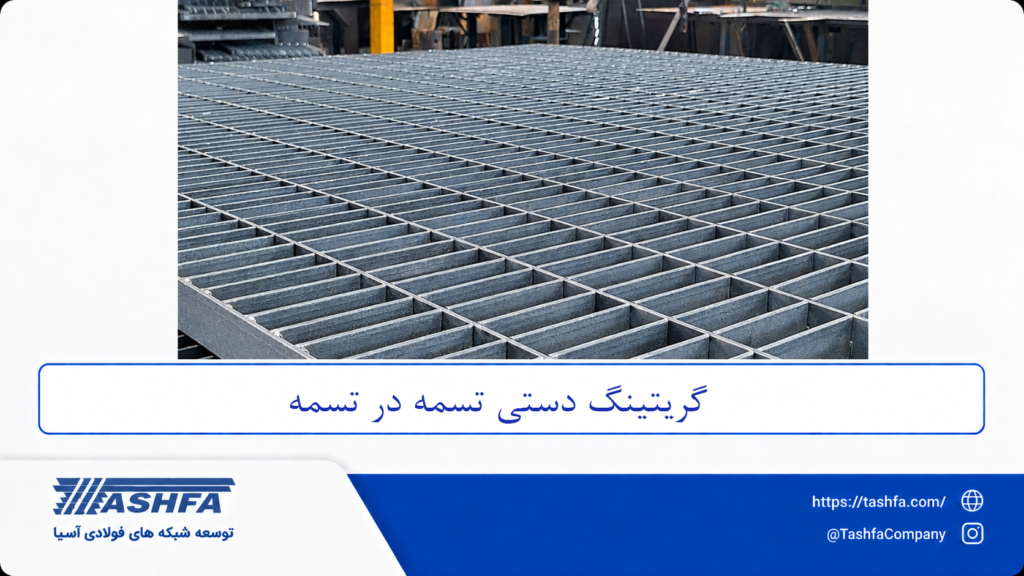
گریتینگ دستی تسمه در نیم تسمه
در گریتینگ دستی تسمه در نیم تسمه، تسمههای باربر در کنار رابطهایی با مقطع باریکتر قرار میگیرند؛ بنابراین برخلاف گریتینگ تسمه در تسمه دستی، دو عضو شبکه از نظر ابعاد ظاهری یکسان نیستند و رابط، عرض یا ارتفاع کمتری نسبت به تسمه باربر دارد. در ظاهر، این مدل همچنان یک شبکه خطی و منظم ایجاد میکند؛ اما نسبت به تسمه در تسمه، بخش رابط سبکتر و ظریفتر دیده میشود.
تفاوت آن با گریتینگ دستی تسمه در میلگرد نیز، در شکل رابط است؛ در گریتینگ دستی تسمه در نیم تسمه، رابط مقطع تسمهای دارد، در حالی که در مدل تسمه در میلگرد، رابط به شکل میله یا میلگرد اجرا میشود.
گریتینگ دستی تسمه در میلگرد
در گریتینگ دستی تسمه در میلگرد، تسمههای باربر عضو اصلی پنل هستند و میلگردها به عنوان رابط، در جهت عمود بر تسمههای باربر در میان آنها قرار میگیرند و در نقاط تقاطع، به آنها متصل میشوند. استفاده از میلگرد بهعنوان رابط، ظاهر گریتینگ دستساز را نسبت به مدلهای تسمهای متفاوت میکند؛ چرا که خطوط رابط باریکتر دیده میشوند و بخش بیشتری از سطح پنل، به فضای باز اختصاص پیدا میکند. این مدل، در کفسازی مشبک و برخی کاربردهای صنعتی و سازهای دیده میشود.
با این حال، اگر اولویت پروژه استحکام بیشتر، ساختار یکپارچهتر و سطحی منظمتر باشد، گریتینگ دستی تسمه در تسمه انتخاب مناسبتری است؛ زیرا در این مدل، رابطها نیز از نوع تسمه ساخته میشوند و سطح پنل با اعضای فلزی پهنتر و پیوستهتری شکل میگیرد.
گریتینگ دستی ساده و دندانهدار
گریتینگ دستی ساده، سطح صاف و بدون دندانه دارد؛ در حالی که در گریتینگ دندانهدار روی لبه بالایی تسمههای باربر، شیارها یا دندانههای متوالی ایجاد میشود. این دندانهها، باعث میشوند که سطح تماس کفش با گریتینگ جوش دستی، یکنواخت و کاملا صاف نباشد و اصطکاک بیشتری ایجاد گردد؛ در نتیجه، احتمال لغزش روی سطح کاهش پیدا میکند.
گریتینگ ساده، بیشتر برای محیطهایی با سطح خشک و شرایط معمول تردد استفاده میشود؛ اما مدل دندانهدار، برای محیطهایی که رطوبت، روغن یا آلودگی سطحی احتمال لغزش را بیشتر میکند، انتخاب رایجتری است. دندانهدار بودن مربوط به سطح تسمه باربر است و میتواند در کنار انواع گریتینگ دستی، از جمله تسمه در تسمه، تسمه در نیمتسمه و تسمه در میلگرد اجرا شود.
گریتینگ دستی چیست و چه کاربردی دارد؟
یکی از پرتکرارترین سوالات بعد از پاسخ به پرسش گریتینگ دستی چیست؟ درباره کاربرد گریتینگ دستی در صنعت است. گریتینگ دستساز، برای ساخت سطوح مشبک فولادی در پروژههایی استفاده میشود که علاوه بر تحمل بار، به عبور آب، هوا یا نور و گاهی ساخت پنل با ابعاد و شکل غیرمعمول نیاز دارند. کاربردهای انواع گریتینگ دستی را میتوان بر اساس محل استفاده، به چند گروه اصلی تقسیم کرد:
- کفسازی و سکوهای صنعتی: گریتینگ، بهعنوان سطح کف روی سازه فلزی نصب میشود. ساخت دستی در این کاربرد، زمانی اهمیت پیدا میکند که ابعاد سکو استاندارد نباشد یا پنلها بهصورت قطعات محدود و متناسب با محل نصب تولید شوند.
- راهروها و مسیرهای دسترسی: در مسیرهای دسترسی داخل واحدهای صنعتی، گریتینگ جوش دستی امکان ایجاد یک سطح عبوری مشبک را فراهم میکند. روش ساخت دستی، برای پروژههایی مناسب است که مسیر دارای طول، عرض یا شکل متفاوت در بخشهای مختلف باشد و پنلها نیاز به ساخت سفارشی داشته باشند.
- پله و پاگرد صنعتی: گریتینگ دستی فولادی، میتواند برای ساخت کف پله و پاگرد نیز استفاده شود. پنلها در این کاربرد، معمولا باید با ابعاد محل نصب و جزئیات سازه هماهنگ شوند؛ بنابراین انعطاف ساخت دستی، برای پروژههای دارای اندازههای غیرتکراری کاربردی است. در صورت نیاز نیز میتوان سطح دندانهدار را برای کاهش احتمال لغزش انتخاب کرد.
- پوشش کانال و ترانشه: از آنجایی که گریتینگ دستساز به دلیل ساختار باز، مسیر عبور آب و دسترسی به فضای زیرین را مسدود نمیکند، بهعنوان پوشش روی کانالهای تاسیساتی، آبروها قرار میگیرد.
- پوشش بازشوها و دهانههای خاص: در برخی پروژههای صنعتی، بازشوها شکل یا ابعاد مشخص و غیرمتعارفی دارند. در چنین شرایطی، میتوان پنل گریتینگ را متناسب با هندسه بازشو ساخت و بخشهایی مانند برش یا لبهسازی را با محل نصب هماهنگ کرد. این انعطاف، یکی از مهمترین زمینههای استفاده از گریتینگ دستی است.
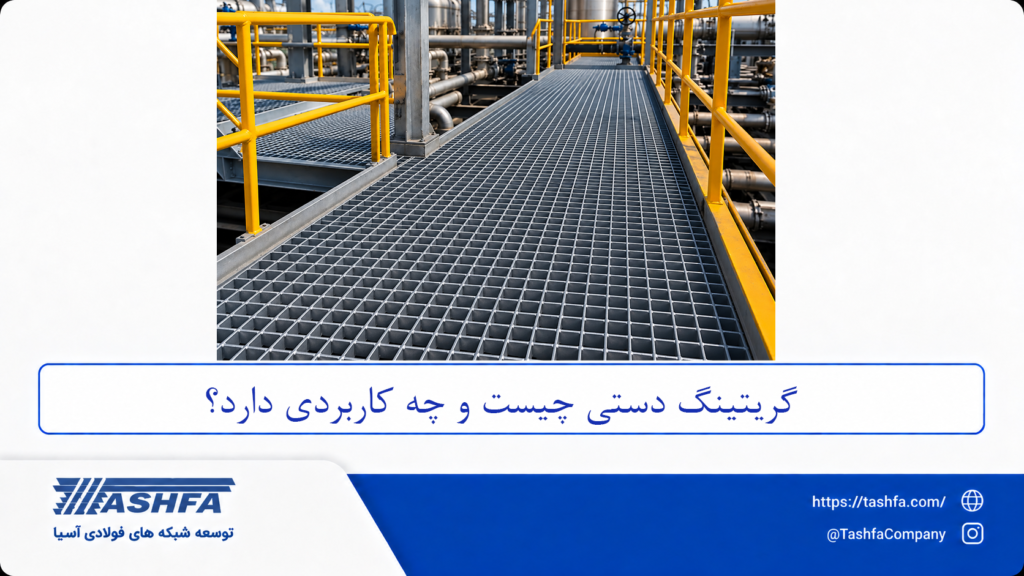
زمانی که پروژه به تعداد محدودی گریتینگ با ابعاد متفاوت، فرم خاص یا ترکیب مشخصی از تسمه و رابط نیاز دارد، ساخت دستی امکان تولید هر پنل مطابق نقشه یا اندازه موردنظر را فراهم میکند. این ویژگی، گریتینگ دستی را برای پروژههای سفارشی و کمتیراژ مناسبتر کرده است.
گریتینگ دستی برای چه پروژههایی مناسبتر است؟
گریتینگ دستی تشفا، بیش از هر چیز برای پروژههایی مناسب است که سفارشیسازی پنل در آنها اهمیت دارد. اگر تعداد پنلها محدود بوده یا ابعاد قطعات یکسان نباشد، محل نصب دارای هندسه متفاوتی بوده یا نیاز به برش و لبهسازی اختصاصی وجود داشته باشد، ساخت دستی انعطاف بیشتری در اختیار سازنده قرار میدهد.
در مقابل، برای پروژههای بزرگ با تعداد زیاد پنلهای کاملا مشابه، انتخاب روش ساخت باید بر اساس تیراژ، مشخصات فنی، زمان تولید و هزینه انجام شود؛ بنابراین، نمیتوان گریتینگ دستی را برای همه پروژهها بهترین گزینه دانست؛ زیرا مزیت اصلی آن، زمانی مشخص میشود که پروژه به تولید سفارشی و انعطاف در ساخت نیاز داشته باشد.
مزایای گریتینگ دستی چیست؟
مزیت اصلی گریتینگ دستساز، انعطافپذیری در ساخت پنل است. در این روش، تسمههای باربر و رابطها میتوانند متناسب با مشخصات هر پروژه، مونتاژ و جوشکاری شوند؛ بنابراین، ساخت گریتینگ محدود به یک ابعاد یا آرایش ثابت نیست. مهمترین مزایای گریتینگ جوش دستی عبارتاند از:
| مزایای گریتینگ دستی فولادی | توضیحات |
| امکان ساخت در ابعاد متنوع | پنل را میتوان متناسب با طول، عرض و شکل محل نصب تولید کرد. این ویژگی، در پروژههایی که ابعاد پنلها یکسان نیست، کاربرد بیشتری دارد. |
| انعطاف در آرایش پنل | نوع رابط، اندازه چشمه، جهت قرارگیری اعضا و برخی جزئیات ساخت را میتوان متناسب با سفارش پروژه تعیین کرد؛ در نتیجه، گریتینگ دستی برای پنلهایی با مشخصات غیرمعمول نیز قابل استفاده است. |
| مناسب پروژههای خاص و کمتیراژ | زمانی که پروژه به تعداد محدودی پنل با اندازهها یا مشخصات متفاوت نیاز دارد، ساخت دستی امکان تولید هر قطعه مطابق نیاز پروژه را فراهم میکند و الزام به تولید تعداد زیادی پنل مشابه نیست. |
| امکان اجرای برش و شکلدهی سفارشی | پنلهای گریتینگ دستساز، ممکن است برای قرارگیری اطراف ستون، تجهیزات، بازشوها یا بخشهای نامنظم سازه، به برش و لبهسازی نیاز داشته باشند. در ساخت دستی، اجرای این تغییرات روی پنل سادهتر قابل مدیریت است |
| قابلیت اصلاح و تغییر | ساختار جوشی گریتینگ دستی در صورت نیاز به تغییر بخشی از پنل گریتینگ دستساز، تعمیر اتصال یا جایگزینی یک جزء آسیبدیده، امکان انجام عملیات اصلاحی و تعمیر را فراهم میکند؛ البته روش و امکان تعمیر، باید با توجه به میزان آسیب و شرایط بهرهبرداری بررسی شود. |
| تنوع در انتخاب نوع رابط | گریتینگ دستی میتواند با رابطهایی مانند تسمه، نیمتسمه یا میلگرد ساخته شود؛ بنابراین محصول، از نظر ساختار ظاهری و نوع شبکه با نیاز پروژه هماهنگ خواهد شد. |
در مجموع، مزیت گریتینگ دستی در قابلیت سفارشیسازی و انعطاف فرایند ساخت است؛ به همین دلیل این محصول، برای پروژههایی که ابعاد، هندسه یا تعداد پنلها از حالت استاندارد و تکراری خارج است، گزینه قابل بررسی محسوب میشود.
محدودیتها و معایب استفاده از گریتینگ دستساز چیست؟
محدودیت اصلی گریتینگ دستساز، به وابستگی فرایند تولید به نیروی انسانی برمیگردد. از آنجایی که نحوه قرارگیری رابطها، تنظیم قطعات و اجرای جوشها بهصورت دستی انجام میشود، کیفیت و یکنواختی نهایی پنل تا حد زیادی به مهارت و دقت سازنده وابسته است.
- وابستگی به مهارت جوشکار: کیفیت اتصال در گریتینگ دستی، به اجرای صحیح جوشها، دقت در مونتاژ و کنترل فرایند توسط نیروی ماهر وابسته است. ضعف در هرکدام از این مراحل، میتواند روی کیفیت نهایی پنل اثر بگذارد.
- احتمال تفاوت در یکنواختی پنلها: در تولید دستی، ممکن است فاصله رابطها، ظاهر جوش یا جزئیات اجرای پنلها در قطعات مختلف کاملا یکسان نباشد؛ بهخصوص زمانی که چند پنل با مشخصات مشابه تولید میشوند. کنترل ابعادی و بازرسی نهایی گریتینگ دستی فولادی، میتواند این اختلافات را کاهش دهد.
- تکرارپذیری کمتر: ساخت هر پنل، به اجرای مجدد عملیات مونتاژ و جوشکاری نیاز دارد؛ به همین دلیل، رسیدن به تطابق کاملا یکسان میان تعداد زیادی پنل، نسبت به فرایندهای ماشینی و کنترلشده مانند گریتینگ الکتروفورج دشوارتر است.
- زمانبر شدن تولید در تعداد بالا: افزایش تعداد پنلها، به معنی تکرار عملیات برش، چیدمان، تثبیت و جوشکاری است؛ بنابراین با افزایش تیراژ، زمان تولید گریتینگ دستی بر خلاف گریتینگ الکتروفورج بیشتر میشود و این روش، برای سفارشهای بسیار پرتعداد باید از نظر زمان تحویل و ظرفیت تولید بررسی گردد.
- نیاز بیشتر به کنترل کیفیت حین ساخت: در گریتینگ دستساز، کنترل ابعاد، فاصله رابطها، وضعیت اتصالات و کیفیت جوش اهمیت ویژهای دارد تا اختلاف میان پنلهای تولیدشده به حد قابل قبول برسد.
در نتیجه، این محدودیتها به معنی نامناسب بودن گریتینگ دستی نیستند. ساخت دستی، زمانی مزیت خود را نشان میدهد که انعطافپذیری و امکان تولید سفارشی اهمیت داشته باشد؛ اما در سفارشهای پرتعداد و کاملا تکراری، وابستگی به نیروی انسانی و تکرار عملیات دستی، میتواند به یک محدودیت عملی تبدیل شود.
هنگام انتخاب گریتینگ جوش دستی به چه نکاتی توجه کنیم؟
انتخاب گریتینگ جوش دستی، فقط بر اساس ابعاد ظاهری پنل انجام نمیشود؛ بلکه پیش از سفارش، باید مشخص گردد که گریتینگ کجا نصب میشود، چه کاربردی دارد و در چه شرایطی قرار است کار کند. ابتدا محل نصب را مشخص کنید؛ زیرا گریتینگ مورد استفاده برای کف، سکو، راهرو، پله، کانال، ترانشه یا پوشش یک بازشو، میتواند از نظر شکل پنل و جزئیات ساخت متفاوت باشد. نوع کاربرد نیز اهمیت دارد؛ برای مثال گریتینگ دستی مسیر عبور افراد، ممکن است از نظر نوع سطح و آرایش با پنلی که برای پوشش یک کانال استفاده میشود تفاوت داشته باشد.
جنس گریتینگ و پوشش سطحی نیز باید متناسب با شرایط پروژه انتخاب شود. در محیطهای مستعد خوردگی، نوع پوشش اهمیت بیشتری دارد و گریتینگ دستی گالوانیزه یکی از گزینههای متداول برای افزایش مقاومت در برابر خوردگی است. بر اساس نوع سطح نیز، گریتینگ میتواند ساده یا دندانهدار باشد و در محیطهایی که احتمال وجود آب، روغن یا آلودگی و در نتیجه، لغزش بیشتر است، سطح دندانهدار گزینه قابل بررسی خواهد بود.
اندازه و شکل بازشوهای پنل روی میزان عبور هوا، نور، آب، ذرات و همچنین، ظاهر گریتینگ اثر میگذارد. از طرف دیگر، ابعاد پنل شامل طول، عرض و شکل هندسی آن، باید با محل نصب هماهنگ باشد و تعداد پنلهای موردنیاز نیز از ابتدا مشخص شود. محل قرارگیری پنل روی سازه و جهت تسمههای باربر نیز باید با شرایط واقعی نصب هماهنگ باشد تا گریتینگ مطابق وضعیت اجرایی پروژه ساخته شود.
تعیین دقیق ابعاد تسمه باربر، فاصلهها و ظرفیت تحمل بار به دهانه، نوع تکیهگاه و شرایط بارگذاری پروژه وابسته است و باید در مرحله طراحی و بررسی فنی انجام شود. برای این منظور، میتوانید از صفحه مشاوره تخصصی در حوزه گریتینگ کمک بگیرید.
گریتینگ دستی چیست؟ بهترین زمان انتخاب گریتینگ دستی
گریتینگ دستساز، یک پنل مشبک فولادی است که از تسمههای باربر و رابطهایی مانند تسمه، نیمتسمه یا میلگرد تشکیل میشود و اتصال اجزای آن، با جوشکاری دستی صورت میگیرد. انواع گریتینگ دستی، میتواند در مدلهای تسمه در تسمه، تسمه در نیمتسمه و تسمه در میلگرد و با سطح ساده یا دندانهدار تولید شود. گریتینگ جوش دستی در کفسازی و سکوهای صنعتی، راهروها، پله و پاگرد، پوشش کانال و ترانشه و همچنین دهانهها و پنلهای با شکل یا ابعاد خاص کاربرد دارد.
مهمترین مزیت آن، انعطاف در ساخت ابعاد، شکل، چیدمان رابطها و جزئیات سفارشی است؛ در مقابل، سرعت و تکرارپذیری تولید آن، به مهارت نیروی اجرایی و فرایند کنترل کیفیت وابستگی بیشتری دارد. با این وجود، گریتینگ دستی تشفا زمانی انتخاب مناسبی است که پروژه به تعداد محدود، ابعاد غیرمتعارف، برش و بازشوهای خاص، شکلهای سفارشی یا ساخت پنل مطابق نقشه نیاز داشته باشد. برای پنلهای استاندارد و تکراری با تیراژ بالا، باید گزینهای با فرایند تولید صنعتی و تکرارپذیری بالاتر مانند گریتینگ الکتروفورج بررسی شود.
اگر بین گریتینگ دستی و الکتروفورج برای پروژه خود مردد هستید، انتخاب را صرفا بر اساس نام محصول انجام ندهید؛ نقشه، ابعاد پنل، نوع کاربری، تعداد، جهت باربری و شرایط محیطی باید همزمان بررسی شوند. برای تعیین گزینه مناسب و دریافت مشاوره فنی از تشفا، میتوانید مشخصات پروژه یا نقشه اجرایی را در اختیار تیم فنی قرار دهید تا نوع گریتینگ و روش تولید متناسب با نیاز پروژه پیشنهاد شود.
- ایمیل: tashfacompany@gmail.com
- اینستاگرام: tashfacompany@
سوالات متداول
گریتینگ دستی چیست؟
گریتینگ دستی تشفا، پنل مشبک فولادی است که در آن، تسمههای باربر و رابطها با جوشکاری دستی به یکدیگر متصل میشوند. این نوع گریتینگ، بیشتر برای ابعاد، اشکال و چیدمانهای سفارشی تولید میشود.
گریتینگ دستی چگونه ساخته میشود؟
در ساخت گریتینگ دستساز، تسمههای باربر مطابق ابعاد و جهت بارگذاری قرار میگیرند و رابطها با فاصله مشخص میان آنها چیده و در محل تقاطع جوشکاری میشوند؛ سپس پنل برش خورده، دورگیری یا فریمبندی شده و در صورت نیاز گالوانیزه میشود.
گریتینگ دستی از چه اجزایی تشکیل شده است؟
اجزای اصلی گریتینگ دستی، شامل تسمههای باربر، رابط، چشمه و تسمه دورگیر است؛ در برخی سفارشها نیز فریم، نبشی یا جزئیات تقویتی اضافه میشود. تسمه باربر، وظیفه اصلی تحمل بار را دارد و رابطها، شبکه گریتینگ را شکل میدهند.
گریتینگ دستی چه انواعی دارد؟
گریتینگ جوش دستی از نظر ترکیب تسمه و رابط به انواع تسمه در تسمه، تسمه در نیمتسمه و تسمه در میلگرد تقسیم میشود. از نظر سطح نیز میتوان آن را به مدل ساده و دندانهدار تقسیم کرد.
گریتینگ تسمه در تسمه چیست؟
گریتینگ دستی تسمه در تسمه، از تسمههای باربر و رابطهای تسمهای تشکیل شده که بهصورت متقاطع به هم جوش میشوند. این ساختار، برای پروژههایی که یکپارچگی، استحکام و ظاهر منظم پنل اهمیت دارد، گزینه مناسبی است.
گریتینگ تسمه در میلگرد چیست؟
گریتینگ دستی تسمه در میلگرد، از تسمههای باربر و میلگردهای رابط تشکیل میشود و میلگردها بهصورت عمود بر تسمههای باربر جوش میشوند. این مدل، برای برخی کاربردهای سبکتر یا سفارشهایی که رابط میلگردی موردنیاز است، بکار میرود.
گریتینگ تسمه در نیم تسمه چیست؟
در گریتینگ دستی تسمه در نیم تسمه، رابطها از تسمههایی با مقطع کوچکتر از تسمه باربر ساخته میشوند و بهصورت متقاطع به تسمههای باربر جوش میخورند. این مدل، امکان اجرای شبکه با رابط تسمهای و ابعاد سفارشی را فراهم میآورد.
گریتینگ دستی کجا استفاده میشود؟
گریتینگ دستی در کفسازی و سکوهای صنعتی، راهروها، پاگرد و پله، پوشش کانال و ترانشه و پوشش بازشوهای خاص کاربرد دارد.
مزایای گریتینگ دستی چیست؟
مهمترین مزیت گریتینگ دستی، انعطافپذیری در ساخت ابعاد، شکل پنل، فاصله رابطها و جزئیات برش و دورگیری است؛ به همین دلیل برای پروژههای سفارشی، تیراژ محدود و پنلهای با هندسه غیرمعمول کاربرد زیادی دارد.
محدودیتهای گریتینگ دستی چیست؟
کیفیت انواع گریتینگ دستی فولادی، به مهارت جوشکار و کنترل کیفیت در فرایند ساخت، وابستگی بیشتری داشته و یکنواختی پنلها، ممکن است در تولید دستی کمتر باشد؛ همچنین، برای سفارشهای پرتعداد و پنلهای کاملا تکراری، سرعت تولید گریتینگ دستساز از فرایندهای صنعتی تکرارپذیر مانند الکتروفورج کمتر است.
گریتینگ دستی برای چه پروژههایی مناسب است؟
گریتینگ دستی برای پروژههایی مناسبتر است که به پنلهای سفارشی با ابعاد متغیر، برشهای خاص، اشکال نامنظم یا تعداد محدود نیاز دارند. برای تولید پنلهای استاندارد و تکراری در تعداد بالا، باید گزینههای تولید صنعتی مانند الکتروفورج نیز بررسی شوند.
گریتینگ دستی چه تفاوتی با الکتروفورج دارد؟
در گریتینگ دستی، اتصال تسمه و رابط با عملیات جوشکاری دستی و مطابق نقشه انجام میشود؛ اما در گریتینگ الکتروفورج، اتصال تقاطعها با ترکیب فشار و جریان الکتریکی در فرایند صنعتی و تکرارپذیر صورت میگیرد. بنابراین، گریتینگ دستی بیشتر برای سفارشیسازی و تیراژ محدود و الکتروفورج برای پنلهای استاندارد، تکراری و تولید صنعتی مناسب است.
آیا گریتینگ دستی برای تولید تعداد بالا مناسب است؟
برای تولید تعداد بالای پنلهای استاندارد و مشابه، گریتینگ دستی معمولا انتخاب بهینهای از نظر سرعت و تکرارپذیری نیست. در چنین پروژههایی، گریتینگ الکتروفورج بهدلیل پروسه تولید صنعتی و یکنواختی بیشتر، گزینه مناسبتری به شمار میرود؛ البته، انتخاب نهایی باید بر اساس نقشه، مشخصات فنی و تیراژ انجام شود.