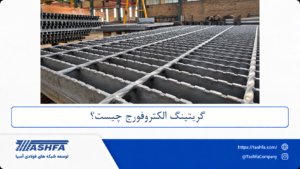
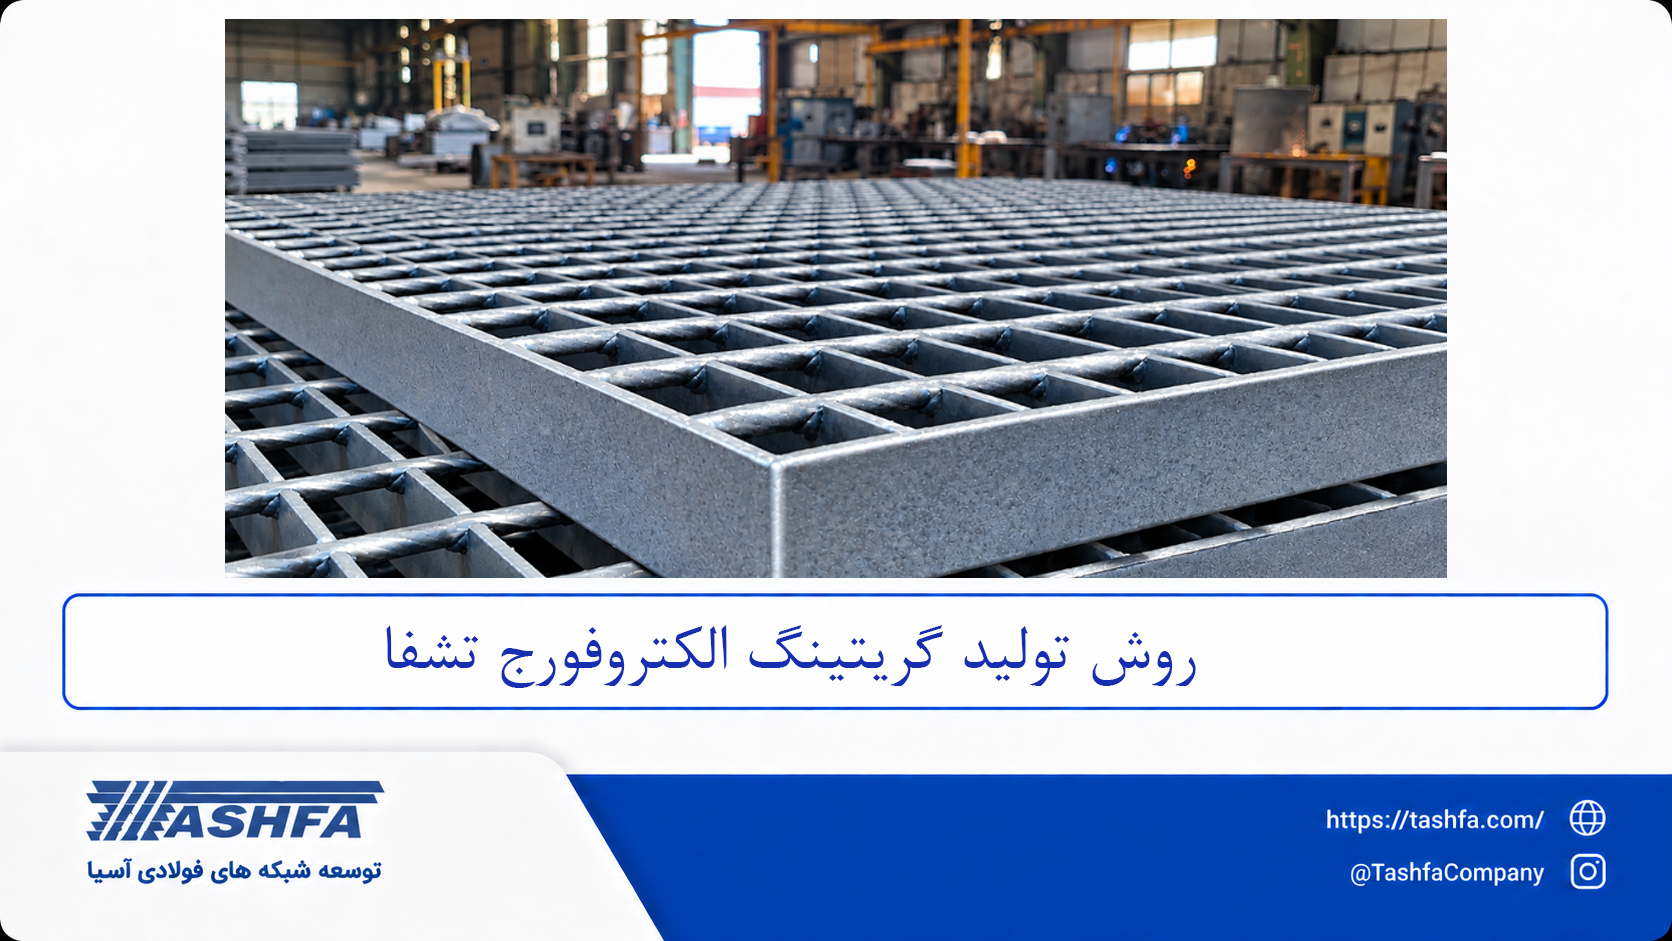
برای تولید گریتینگ الکتروفورج، ابتدا تسمههای باربر و میلگردهای رابط، مطابق ابعاد و چشمه پروژه آماده شده و با آرایش مشخصی در دستگاه الکتروفورج قرار میگیرند. این دستگاه، در نقاط تقاطع تسمه و میلگرد، جریان الکتریکی و فشار مکانیکی را بهصورت همزمان اعمال میکند تا اعضای گریتینگ، به یکدیگر متصل شوند. اتصال فورجشده، در نقاط تقاطع تکرار میشود و بهتدریج، پنل گریتینگ شکل میگیرد.
گریتینگ الکتروفورج بعد از تشکیل پنل، بر اساس ابعاد و نقشه اجرایی سفارش برش داده میشود؛ سپس، فریمبندی اولیه انجام میگیرد. در ادامه ساختگریتینگ الکتروفورج، نوبت عملیات تکمیلی مانند جوشکاری اجزای کناری، سنگکاری و تمیزکاری است تا لبهها و نقاط موردنیاز برای مرحله نهایی آماده گردند.
پس از تکمیل ساخت گریتینگ الکتروفورج تشفا، محصول نهایی از نظر ابعاد، کیفیت اتصالات، وضعیت ظاهری و انطباق با مشخصات فنی و نقشه سفارش، کنترل میشود. این مرحله، برای اطمینان از یکسان بودن محصول با الزامات پروژه، اهمیت ویژهای دارد. در صورت نیاز به پوشش ضدخوردگی نیز، گریتینگ تحت فرایند گالوانیزه گرم با قرار گرفتن یک لایه از روی، در برابر رطوبت و عوامل محیطی مقاوم خواهد شد.
در ادامه این مقاله از سایت تشفا، روش تولید گریتینگ الکتروفورج از مرحله آمادهسازی و تنظیم دستگاه تا تولید پنل، برش، فریمبندی، جوشکاری، کنترل کیفیت و گالوانیزه دنبال میشود. این مراحل، مسیر کلی ساخت در کارخانه تولید گریتینگ الکتروفورج تشفا را بهصورت مرحلهبهمرحله مشخص میکنند.
1. تنظیمات دستگاه تولید گریتینگ الکتروفورج و بارگذاری تسمههای باربر و میلگردهای رابط
در فرایند تولید گریتینگ الکتروفورج، پیش از شروع عملیات اتصال، تسمههای باربر و میلگردهای چهارپهلو تابیده مورد استفاده بهعنوان رابط، برای ورود به دستگاه آماده میشوند. این آمادهسازی، متناسب با سفارش و نیاز خط تولید گریتینگ الکتروفورج، میتواند شامل برش اولیه، بررسی ابعاد، کنترل وضعیت ظاهری و بررسی کیفیت و یکنواختی تسمهها باشد.
در دستگاه تولید گریتینگ الکتروفورج، تسمههای باربر و میلگردهای رابط در جایگاههای مشخص و متناسب با آرایش پنل، بارگذاری میشوند. پس از بارگذاری، تسمههای باربر در موقعیت عمودی و درون گیرههای هدایتشونده قرار میگیرند. این گیرهها، وظیفه هدایت و نگهداشتن تسمهها در مسیر صحیح را بر عهده دارند تا تسمهها در هنگام ورود به محدوده اتصال، از موقعیت تعیینشده خارج نشوند؛ سپس، تسمهها به سمت گیرههای شانهای هدایت میشوند. گیرههای شانهای، با ایجاد فاصله مشخص میان تسمههای باربر، آرایش و گام گریتینگ را مطابق تنظیمات دستگاه حفظ میکنند.
پس از تثبیت تسمهها و کنترل فاصله آنها، میلگردهای رابط در موقعیتهای مشخص قرار میگیرند تا دستگاه برای مرحله بعد، یعنی ایجاد اتصال در نقاط تقاطع آماده شود؛ بنابراین، تنظیم دقیق تجهیزات و بارگذاری صحیح اجزای پنل را میتوان یکی از پایههای اصلی در مراحل تولید گریتینگ الکتروفورج تشفا دانست.
2. تغذیه و جاگذاری میلگردهای چهارپهلو تابیده روی تسمههای باربر
در این بخش از ساخت گریتینگ الکتروفورج، میلگردهای چهارپهلوی تابیده از مسیر تغذیه دستگاه وارد محدوده کاری شده و برای قرارگیری روی تسمههای باربر، آماده میشوند. نحوه ورود و انتقال میلگردها به محل اتصال، به طراحی و مکانیزم دستگاه تولید گریتینگ الکتروفورج بستگی دارد.
با شروع سیکل کاری دستگاه، گیرههای تغذیه (Feeder Grippers) میلگردهای رابط را برداشته و روی تسمههای باربر قرار میدهند؛ سپس، سیستم موقعیتدهنده (Locator) آنها را در محل تعیینشده نگه میدارد تا پیش از ایجاد اتصال، موقعیت رابط نسبت به تسمههای باربر ثابت باقی بماند. در ادامه، کلمپها و تجهیزات نگهدارنده دستگاه نیز مطابق سیکل تولید در وضعیت مشخص قرار میگیرند تا تسمههای باربر و میلگردهای رابط برای ورود به مرحله اتصال آماده باشند.
ثابت ماندن دقیق این اجزا پیش از جوش، در کیفیت اتصال و یکنواختی شبکه نهایی نقش دارد و یکی از عوامل موثر بر مزایای گریتینگ الکتروفورج محسوب میشود. در واقع، هر یک از اجزای سیستم تغذیه و نگهداری، وظیفه مشخصی در فرایند تولید گریتینگ الکتروفورج بر عهده دارند؛ گیرههای شانهای، فاصله و موقعیت تسمههای باربر را حفظ میکنند، گیرههای تغذیه نیز میلگردهای رابط را به محدوده اتصال میفرستند و موقعیتدهنده، محل قرارگیری رابط را تا پیش از انجام عملیات الکتروفورج، ثابت نگه میدارد.
3. ایجاد همزمان حرارت و فشار در محل تقاطع تسمه و رابط
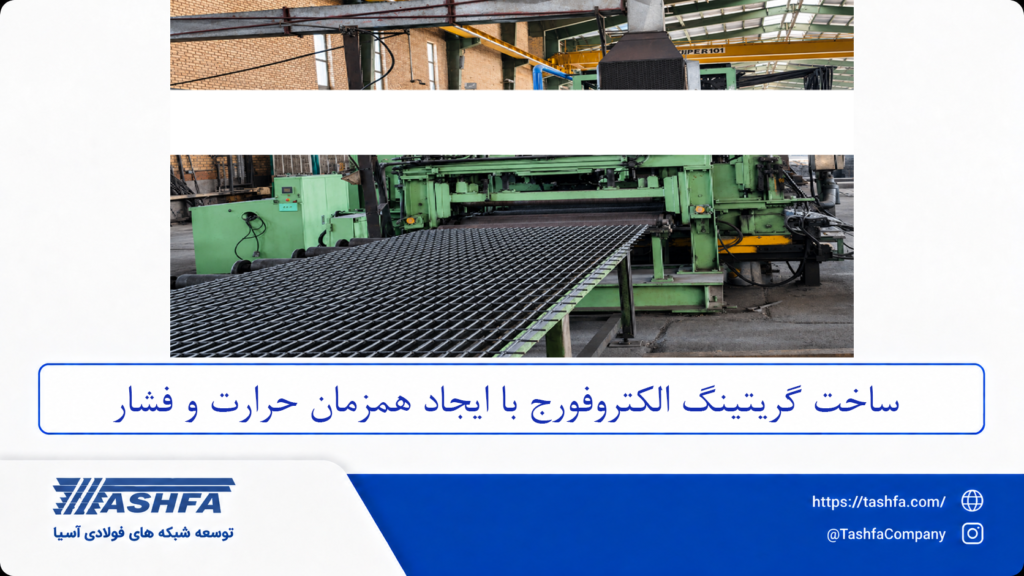
پس از قرار گرفتن میلگردهای رابط روی تسمههای باربر، مرحله اصلی در ساخت گریتینگ الکتروفورج آغاز میشود. دستگاه الکتروفورج، جریان الکتریکی را از محل تماس میان میلگرد رابط و تسمه عبور میدهد. مقاومت الکتریکی موجود در ناحیه تماس، باعث ایجاد گرمای موضعی شده و به این ترتیب، انرژی حرارتی موردنیاز برای شکلگیری اتصال، مستقیما در محل تقاطع تولید میشود. این ویژگی، یکی از تفاوتهای مهم روش تولید گریتینگ الکتروفورج با روشهایی است که در آنها، حرارت از یک منبع خارجی به قطعات منتقل میگردد.
همزمان با عبور جریان الکتریکی، سیستم اعمال نیرو در دستگاه تولید گریتینگ الکتروفورج، فشار مکانیکی کنترلشدهای را به تسمهها وارد میکند. ترکیب گرمایش مقاومتی در محل اتصال با این نیروی مکانیکی، شرایط لازم را برای ایجاد اتصال پایدار میان میلگرد رابط و تسمه باربر فراهم میآورد. در این فرایند، فشار اعمالشده باعث حفظ تماس موثر میان قطعات و شکلگیری تغییر شکل موضعی در ناحیه اتصال میشود؛ بنابراین، کیفیت اتصال تنها به ایجاد حرارت وابسته نیست و نحوه اعمال نیرو نیز نقش تعیینکنندهای دارد.
تنظیمات خط تولید گریتینگ الکتروفورج، شدت و مدت عبور جریان، میزان نیروی اعمالشده، شرایط تماس و نحوه قرارگیری میلگرد و تسمه از جمله عواملی هستند که میتوانند بر کیفیت و یکنواختی اتصال اثر بگذارند. پس از تکمیل سیکل اتصال در یک نقطه، دستگاه به محل تقاطع بعدی منتقل میشود و همین عملیات، مطابق برنامه تولید گریتینگ Forge Welded تکرار میگردد. با تکرار اتصال در نقاط تعیینشده، میلگردهای رابط به مجموعه تسمههای باربر متصل میشوند و بهتدریج ساختار یکپارچه پنل گریتینگ شکل میگیرد.
همزمان با تولید پنلهای گریتینگ به روش الکتروفورج، پلاکهای شناسایی قطعات بر اساس نقشههای تاییدشده پروژه و اطلاعات مندرج در مدارک ساخت، آمادهسازی و حکاکی میشوند. اطلاعات درجشده روی هر پلاک، شناسه اختصاصی پنل مربوطه را مشخص کرده و امکان شناسایی دقیق قطعات را در مراحل بعدی تولید، تکمیل و آمادهسازی فراهم میکند.
عملیات تکمیلی در روش تولید گریتینگ الکتروفورج چیست؟
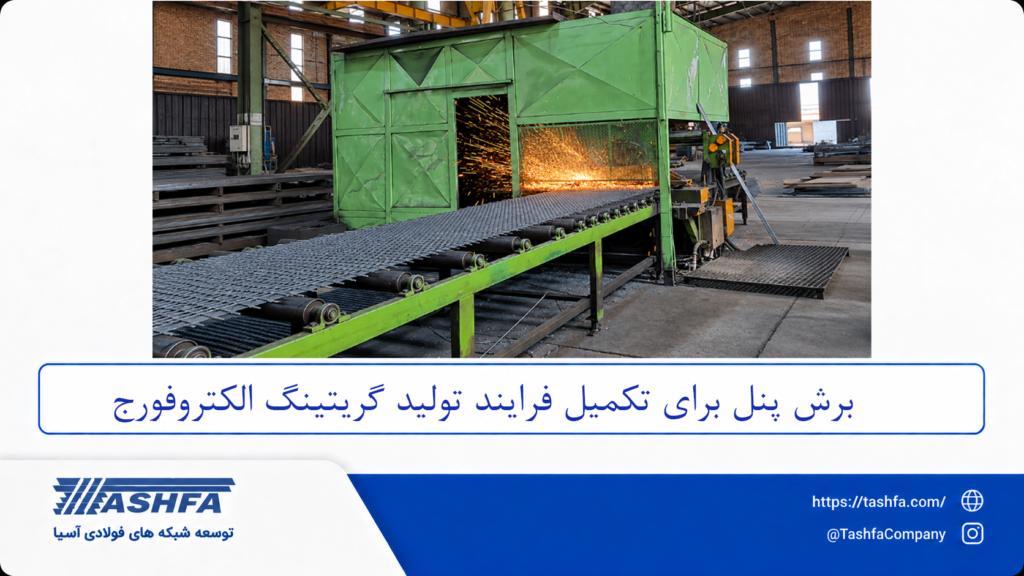
پس از اتمام عملیات اتصال در خط الکتروفورج و تولید پنل، ممکن است ابعاد پنل اولیه، شکل قطعه، محل نصب و جزئیات درج شده در نقشه ساخت، به برش، ایجاد بازشو، فریمبندی و برخی عملیات تکمیلی دیگر نیاز داشته باشند. به همین علت، تولید گریتینگ الکتروفورج با خروج پنل از دستگاه به پایان نمیرسد و پنل باید مراحل تکمیلی را نیز طی کند. در ساخت گریتینگ الکتروفورج، مهمترین عملیات تکمیلی عبارتند از:
- برش پنل بر اساس نقشه و ابعاد سفارش
- ایجاد بازشو برای عبور لوله، تجهیزات، کابل یا مسیر دسترسی
- فریمبندی لبهها و تکمیل شکل قطعه
- جوشکاری نهایی بخشهای فریم و اجزای تکمیلی
- سنگکاری و تمیزکاری قطعه
در ادامه، هر یک از این مراحل بررسی میشوند تا مشخص گردد که پنل تولیدشده در بهترین کارخانه تولید گریتینگ الکتروفورج در اصفهان یعنی تشفا، چگونه به قطعهای متناسب با نقشه و کاربرد موردنظر تبدیل میشود.
1. برش پنل بر اساس ابعاد سفارش
پس از خروج پنل از خط تولید گریتینگ الکتروفورج، یکی از نخستین مراحل تکمیل آن، برش بر اساس ابعاد و جزئیات درجشده در نقشه ساخت است. برای انجام برش، پنل در موقعیت مناسب قرار گرفته و خطوط برش، مطابق اندازههای مشخصشده در نقشه علامتگذاری میشوند؛ سپس، قسمتهای اضافی با روش برش متناسب با جنس، ضخامت و مشخصات پنل جدا خواهند شد. انتخاب روش برش، باید بهگونهای باشد که ضمن دستیابی به ابعاد موردنظر، تغییر شکل غیرضروری یا آسیب به بخشهای باقیمانده پنل ایجاد نشود.
در ساخت گریتینگ الکتروفورج، ابعاد نهایی هر قطعه لزوما یکسان نیست؛ به همین دلیل، تولید کننده گریتینگ الکتروفورج باید پیش از برش، اطلاعات مربوط به ابعاد، جهت نصب، محل تکیهگاهها و سایر جزئیات موردنیاز را از نقشه اجرایی استخراج و کنترل کند. در صورتی که طراحی قطعه شامل برشهای خاص، گوشههای نامنظم یا cut-Out بازشو باشد، محل و ابعاد این قسمتها نیز باید دقیقا مطابق نقشه مشخص شوند. کنترل این جزئیات پیش از برش، از ایجاد خطا در مراحل بعدی فرایند تولید گریتینگ الکتروفورج جلوگیری میکند.
2. هوابرش برای ایجاد فضای باز و فریمبندی اولیه گریتینگ الکتروفورج
پس از برش پنل بر اساس ابعاد اصلی سفارش، برخی قطعات ممکن است به برشهای موضعی یا ایجاد بازشو برای هماهنگی با محل نصب نیاز داشته باشند؛ از این رو، در مواردی که برش موردنیاز با شکل هندسی ساده پنل متفاوت باشد، میتوان از روشهایی مانند هوابرش استفاده کرد. مهمترین کاربردهای این نوع برش در آمادهسازی گریتینگ، عبارتاند از:
- ایجاد بازشو برای عبور لولهها، کابلها و مسیرهای تاسیساتی
- ایجاد فضای لازم برای نصب یا عبور تجهیزات
- حذف بخشهایی از پنل در محل برخورد با ستون، پایه یا سایر موانع سازهای
- تطبیق شکل پنل با ابعاد و جزئیات نقشه نصب
- ایجاد برشهای موضعی برای قرارگیری صحیح گریتینگ در محل نصب
در ساخت گریتینگ الکتروفورج، محل و ابعاد هر بازشو یا برش موضعی باید پیش از اجرای عملیات بهدقت از روی نقشه مشخص گردد. در بخش هوابرش، برش فلز با استفاده از شعله و حرارت انجام میشود و اپراتور، باید مسیر برش را مطابق ابعاد تعیینشده اجرا کند. دقت در تعیین محل برش، اهمیت زیادی دارد؛ زیرا تغییر ناخواسته در ابعاد یا موقعیت بازشو، میتواند بر نحوه قرارگیری گریتینگ روی تکیهگاهها یا هماهنگی آنها با تجهیزات مجاور اثر بگذارد.
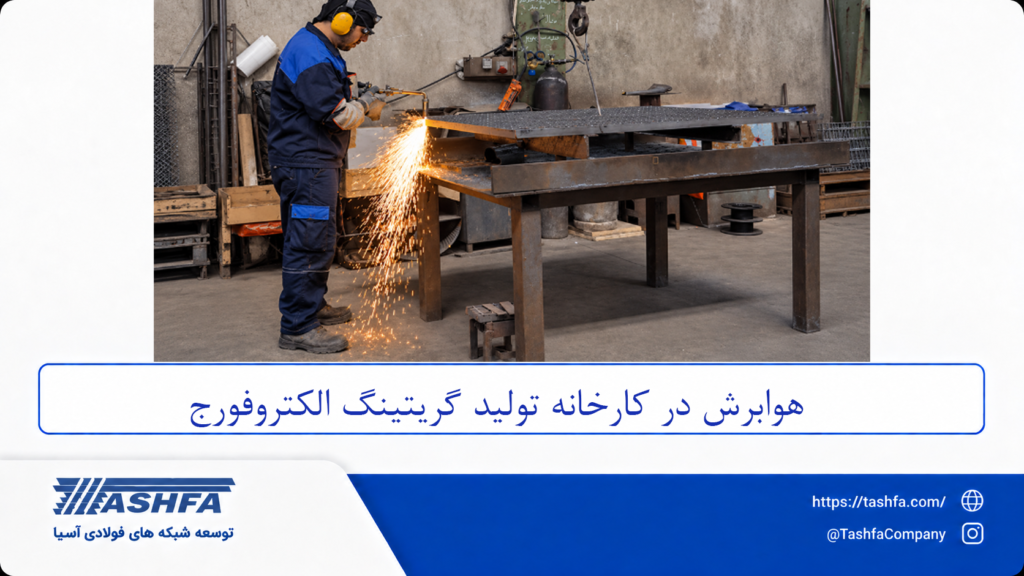
پس از اتمام برشهای موردنیاز، لبههای ایجادشده بررسی و در صورت نیاز برای پرداخت و فریمبندی در کارخانه تولید گریتینگ الکتروفورج آماده میشوند. بسته به نقشه و مشخصات قطعه، ممکن است تسمههای کناری یا سایر اجزای فریم در اطراف پنل نصب شوند تا لبهها، استحکام و شکل مناسبتری پیدا کنند. سپس، اجزای فریم در موقعیت تعیینشده ثابت مانده و برای عملیات جوشکاری تکمیلی آماده میشوند. در این مرحله، پلاک شناسایی هر قطعه نیز به پنل مربوطه جوش داده میشود تا هویت قطعه در ادامه فرایند ساخت حفظ شده و از جابهجایی پنلهای متعلق به بخشهای مختلف پروژه جلوگیری شود.
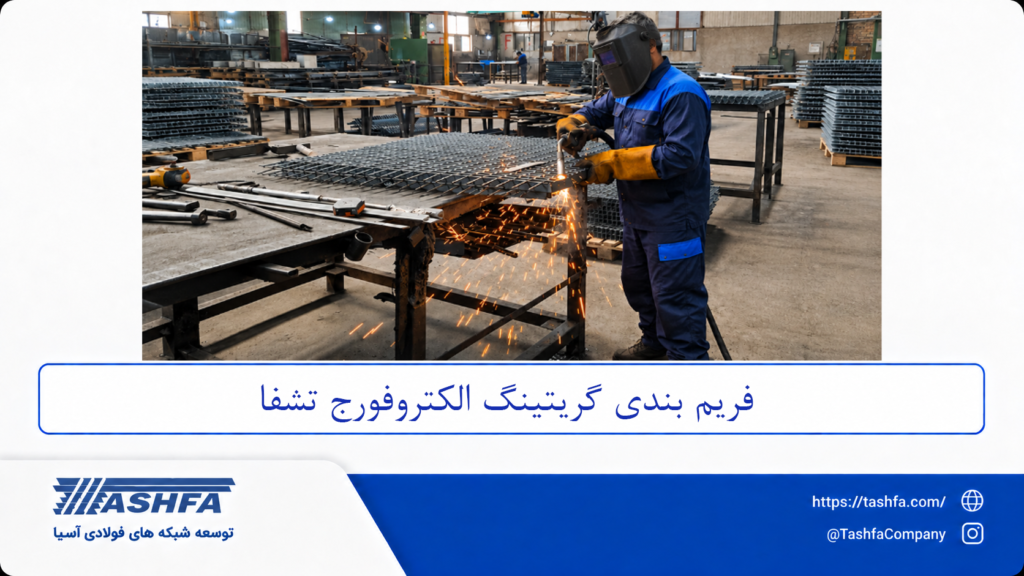
3. جوشکاری نهایی قطعه
در این بخش از روش تولید گریتینگ الکتروفورج، اجزای تکمیلی مانند تسمههای فریم یا سایر متعلقات مشخصشده در نقشه، به پنل متصل میشوند تا شکل و جزئیات نهایی قطعه تکمیل گردد. نکته مهم این است که این جوشکاری، با اتصال اصلی ایجادشده در مرحله الکتروفورج تفاوت دارد. پیش از انجام این عملیات، قطعات تکمیلی در موقعیت صحیح قرار گرفته و از نظر ابعاد، راستایی و انطباق با پنل، کنترل میشوند؛ سپس، اتصالات موردنیاز اجرا میشوند تا فریم و سایر اجزای جانبی بهصورت پایدار به پنل متصل گردند.
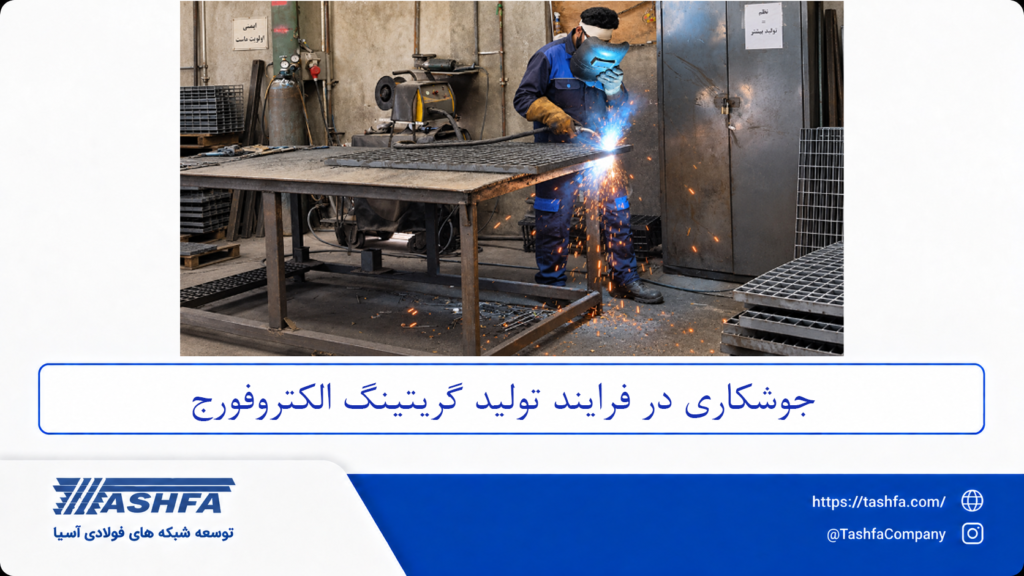
پس از پایان جوشکاری، اتصالات ایجادشده از نظر کیفیت ظاهری و انطباق با نقشه بررسی میشوند و در صورت نیاز، آثار جوشکاری یا ناصافیهای ایجادشده در مرحله بعد پرداخت خواهند شد.
4. سنگکاری و تمیزکاری در فرایند تولید گریتینگ الکتروفورج
در ادامه تکمیل مراحل تولید گریتینگ الکتروفورج، پس از پایان جوشکاری نهایی، قطعه وارد مرحله سنگکاری و تمیزکاری میشود تا آثار و زوائد ایجادشده در جریان برش و جوشکاری، مانند پاشش جوش، ناصافیهای موضعی، پلیسه و بخشهای اضافی، از قسمتهای موردنیاز حذف یا پرداخت شوند. هدف از این عملیات، تغییر شکل اصلی پنل نیست؛ بلکه آمادهسازی سطح و لبههای قطعه برای بازرسی، کنترل کیفیت و مراحل بعدی است.
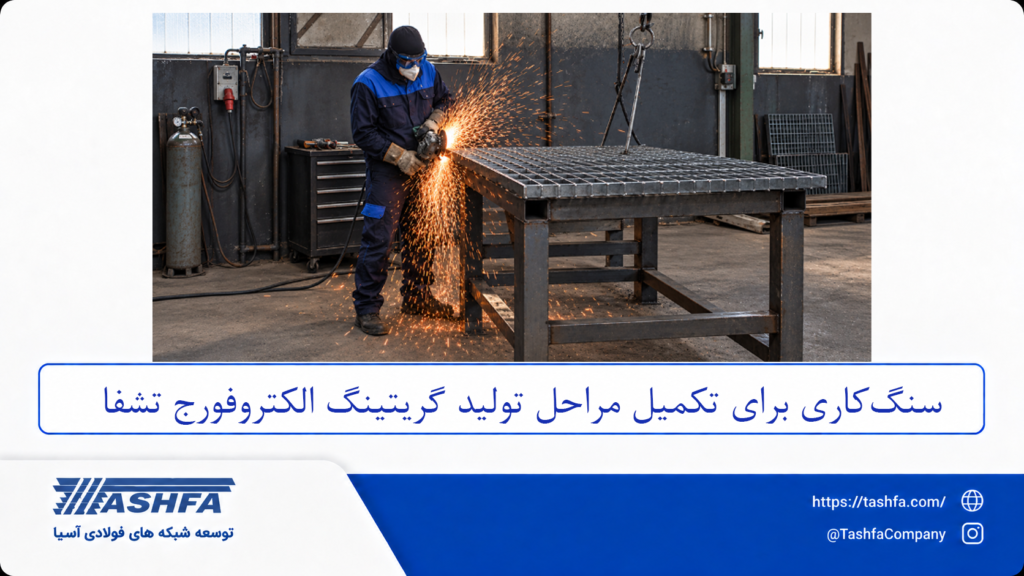
میزان پرداخت در عملیات سنگکاری، باید به اندازهای باشد که لبهها و سطوح موردنظر، وضعیت مناسب و قابل بازرسی پیدا کنند؛ بدون آنکه ضخامت اجزای اصلی کاهش غیرضروری پیدا کرده یا به اتصالات الکتروفورج و جوشهای تکمیلی آسیب وارد شود. پس از پرداخت، سطح گریتینگ تمیز میشود تا بقایای حاصل از برش، جوشکاری و سنگکاری از روی قطعه حذف شوند. تمیزکاری مناسب، باعث میشود عیوب ظاهری، ناصافیها و وضعیت واقعی اتصالات بهتر قابل مشاهده باشند و بازرسی نهایی با دقت بیشتری انجام شود.
در این مرحله از فرایند تولید گریتینگ الکتروفورج، مواردی مانند ابعاد قطعه، وضعیت فریم، کیفیت ظاهری اتصالات، محل بازشوها و سایر جزئیات قابل کنترل، بررسی میشوند؛ بنابراین، سنگکاری و تمیزکاری صرفا یک عملیات ظاهری نیست، بلکه بخشی از آمادهسازی قطعه برای کنترل کیفیت گریتینگ الکتروفورج محسوب میشود.
کنترل کیفیت گریتینگ الکتروفورج تشفا چگونه انجام میشود؟
کنترل کیفیت در فرایند تولید گریتینگ الکتروفورج تشفا، به یک بازرسی در پایان کار محدود نمیشود؛ چرا که از زمان ورود مواد اولیه به کارخانه آغاز شده و در طول مراحل تولید، برش، فریمبندی و تکمیل قطعه ادامه پیدا میکند تا محصول نهایی، برای بازرسی و آمادهسازی جهت بستهبندی یا مرحله بعدی آماده شود. چنین رویکردی، باعث میشود مغایرتهای احتمالی در همان مرحلهای که ایجاد شدهاند، شناسایی شده و به مراحل بعد منتقل نشوند.
| مرحله کنترل کیفی گریتینگ الکتروفورج | موارد مورد بررسی |
| ورود مواد اولیه | ابعاد و وضعیت ظاهری تسمههای باربر و میلگردهای چهارپهلو تابیده، بررسی انطباق مواد ورودی با مشخصات موردنظر تولید |
| آمادهسازی و بارگذاری | وضعیت قرارگیری تسمهها در گیرههای هدایتشونده، ثابت شدن صحیح آنها در گیرههای شانهای و کنترل فاصله و آرایش تسمههای باربر |
| چیدمان و تغذیه رابطها | موقعیت قرارگیری میلگردهای رابط روی تسمههای باربر، نظم تغذیه کراس بارها و قرارگیری صحیح آنها پیش از ایجاد اتصال |
| مرحله الکتروفورج | شرایط ایجاد اتصال در محل تقاطع، عملکرد فرایند حرارت و فشار، وضعیت اتصال باربر و رابط و استمرار صحیح سیکل تولید |
| تولید پنل | وضعیت کلی شبکه، نظم چیدمان اجزا و بررسی ظاهری پنل خروجی پیش از ورود به مرحله برش |
| بعد از برش | طول و عرض قطعه، محل برش، شکل نهایی و تطابق ابعاد با نقشه ساخت یا مشخصات سفارش |
| هوابرشی پنل | موقعیت و ابعاد قسمتهای برش خورده برای عبور لوله، تجهیزات یا تطبیق قطعه با موانع و جزئیات نقشه |
| فریمبندی | ابعاد فریم، موقعیت صحیح اجزای فریم، انطباق آن با هندسه قطعه و وضعیت اتصالات ایجادشده |
| جوشکاری | پیوستگی و وضعیت ظاهری جوشها، محل اجرای اتصالات و انطباق آنها با نقشه و الزامات ساخت مربوط به قطعه |
| سنگکاری و تمیزکاری | برطرف شدن زوائد و آثار ناشی از برش و جوشکاری، وضعیت لبهها و آماده بودن سطح قطعه برای بازرسی |
| ساخت گریتینگ الکتروفورج مطابق با نقشه سفارش | ابعاد کلی، شکل قطعه، وضعیت فریم و جوشها و بررسی عملیات تکمیلی انجامشده روی گریتینگ |
| بازرسی نهایی | کنترل مشخصات نهایی قطعه، تطبیق با نقشه و سفارش، بررسی وضعیت ظاهری و آمادهسازی برای بستهبندی یا مرحله بعدی مانند گالوانیزه |
کنترل کیفیت در تولید Electro forged grating، فقط به ظاهر محصول محدود نمیشوند؛ برای مثال، اگر تسمههای باربر در مرحله آمادهسازی بهدرستی در موقعیت خود قرار نگرفته باشند، این موضوع میتواند روی آرایش پنل اثر بگذارد. به همین ترتیب، پس از برش نیز صرفا جدا شدن قسمت اضافی کافی نیست و ابعاد قطعه، باید با نقشه تطبیق داده شود. در فریمبندی و جوشکاری نیز، محل و وضعیت اتصالها بررسی میشود تا قطعه مطابق ساختار پیشبینیشده تکمیل گردد.
گالوانیز گریتینگ الکتروفورج چگونه است؟
گالوانیزه گرم، معمولا پس از تکمیل عملیات تولید گریتینگ الکتروفورج انجام میشود؛ یعنی زمانی که پنل بر اساس نقشه برش خورده، بازشوهای موردنیاز ایجاد شده، فریمبندی و جوشکاری اجزای تکمیلی انجام گرفته و عملیات پرداخت و تمیزکاری نیز به پایان رسیده باشد. هدف از این مرحله، ایجاد پوشش محافظ روی سطح فولاد و افزایش مقاومت گریتینگ در برابر خوردگی، بهویژه در محیطهای مرطوب و شرایطی است که قطعه در معرض عوامل خورنده قرار دارد.
پیش از ورود گریتینگ به وان روی مذاب، سطح فولاد باید بهدرستی آماده شود. آلودگیهایی مانند چربی، روغن، زنگزدگی و بقایای عملیات ساخت، میتوانند مانع تماس مناسب فولاد با روی مذاب شوند و بر کیفیت پوشش اثر بگذارند؛ به همین دلیل، آمادهسازی سطح در فرایند گالوانیزه گرم اهمیت زیادی دارد و با مراحلی مانند چربیگیری، اسیدشویی و لاککاری انجام میشود.
در مرحله اصلی گالوانیزه، گریتینگ آمادهشده در وان روی مذاب غوطهور میشود. در اثر تماس فولاد با روی مذاب و واکنش متالورژیکی میان آهن و روی، لایههایی از آلیاژ آهن-روی در سطح فولاد شکل میگیرند و لایهای از روی آزاد نیز در سطح بیرونی ایجاد میشود. نتیجه این فرایند، پوششی پیوسته بر گریتینگ الکتروفورج گالوانیزه است که بهعنوان یک سد محافظ از فولاد زیرین در برابر محیط خورنده محافظت میکند.
بنابراین، گالوانیزه یک مرحله مستقل از روش تولید گریتینگ الکتروفورج نیست؛ بلکه یکی از عملیات تکمیلی است که پس از اتمام ساخت و آمادهسازی قطعه، میتواند برای افزایش دوام آن در برابر خوردگی انجام شود.
بازرسی نهایی تولید گریتینگ الکتروفورج و تحویل به مشتری
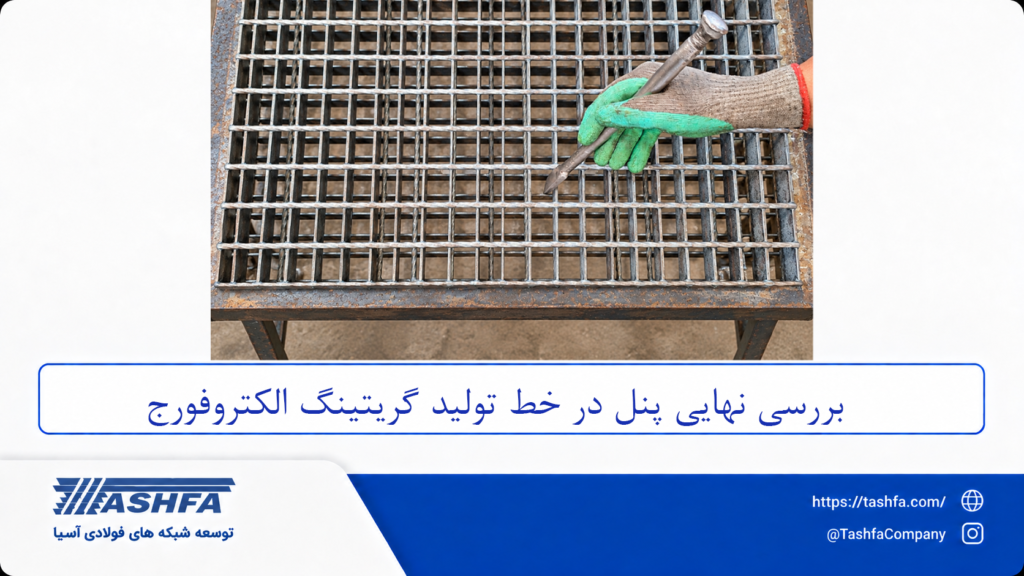
در آخرین مرحله از فرایند تولید گریتینگ الکتروفورج، محصول از نظر مشخصات ثبتشده در سفارش، ابعاد، شکل و وضعیت فریم، اتصالات و کیفیت عملیات تکمیلی بررسی میشود. هدف از این بازرسی، اطمینان از انطباق قطعه نهایی با نقشه ساخت و مشخصات سفارش و شناسایی مغایرتهای احتمالی پیش از بستهبندی و ارسال است.
در صورت تایید قطعات، گریتینگها بر اساس مشخصات سفارش دستهبندی و برای بستهبندی آماده میشوند. این مرحله، در سفارشهایی که شامل تعداد زیادی پنل با ابعاد، شکل یا مشخصات متفاوت هستند، اهمیت بیشتری دارد؛ زیرا تفکیک و شناسایی صحیح قطعات، فرایند بارگیری، ارسال و نصب آنها را در محل پروژه سادهتر میکند.
کارخانه تولید گریتینگ الکتروفورج تشفا | گریتینگ الکتروفورج چگونه ساخته میشود؟
مراحل تولید گریتینگ الکتروفورج در تشفا، از آمادهسازی و چیدمان تسمههای باربر و میلگردهای رابط آغاز میشود. این قطعات، در دستگاه تولید گریتینگ الکتروفورج در موقعیت مشخص قرار میگیرند و در نقاط تقاطع، با استفاده همزمان از گرمای ناشی از جریان الکتریکی و نیروی مکانیکی به یکدیگر متصل میشوند. تکرار این عملیات، پنل اصلی گریتینگ را شکل میدهد. پس از تشکیل پنل، عملیات تکمیلی بر اساس نقشه و مشخصات سفارش انجام میشود. این مراحل، میتوانند شامل برش ابعادی، ایجاد بازشوها و برشهای موضعی، فریمبندی و جوشکاری اجزای تکمیلی و در صورت نیاز پرداخت و تمیزکاری باشند.
در ادامه، قطعه از مراحل کنترل کیفیت عبور میکند تا ابعاد، وضعیت اتصالات، فریم و سایر مشخصات آن با الزامات سفارش تطبیق داده شود. در صورت نیاز به افزایش مقاومت در برابر خوردگی، گریتینگ پس از تکمیل مراحل ساخت و آمادهسازی سطح میتواند تحت گالوانیزه گرم قرار گیرد. در مرحله آمادهسازی نهایی، شناسایی پنلها و تفکیک آنها برای بستهبندی بر اساس اطلاعات درجشده روی پلاکها انجام میشود. این شناسهها مبنای تطبیق قطعات با نقشههای پروژه و فهرست بستهبندی بوده و امکان ردیابی پنلها، کنترل اقلام ارسالی و مدیریت دقیقتر فرایند تحویل و نصب در محل پروژه را فراهم میکنند.
اگر برای انتخاب مشخصات گریتینگ یا جزئیات ساخت گریتینگ الکتروفورج به مشاوره فنی نیاز دارید، میتوانید اطلاعات پروژه خود را برای کارشناسان تشفا ارسال کنید.
- ایمیل: tashfacompany@gmail.com
- اینستاگرام: tashfacompany@
سوالات متداول
عمر مفید گریتینگ الکتروفورج در شرایط صنعتی چقدر است؟
عمر مفید گریتینگ، به جنس فولاد، میزان بار، شرایط محیطی و کیفیت پوشش ضدخوردگی بستگی دارد؛ چرا که در فرایند ساخت گریتینگ الکتروفورج در کارخانه، انتخاب صحیح متریال و مشخصات فنی میتواند دوام محصول را افزایش دهد.
2. آیا گریتینگ الکتروفورج برای عبور لیفتراک و بارهای سنگین مناسب است؟
بله؛ اما انتخاب گریتینگ برای بارهای سنگین باید بر اساس بار چرخ، فاصله تکیهگاهها و مشخصات تسمه باربر انجام شود؛ همانطور که در روش تولید گریتینگ الکتروفورج، ابعاد باربر و آرایش پنل، مستقیما بر ظرفیت تحمل بار تاثیر دارند.
آیا امکان تولید گریتینگ الکتروفورج با ارتفاع تسمه باربر متفاوت وجود دارد؟
بله؛ مشخصات تسمه باربر میتواند متناسب با نیاز پروژه و ظرفیت موردنیاز، برای هر پروژه به صورت متفاوت انتخاب شود؛ همچنین، ارتفاع و ضخامت تسمه باید همراه با فاصله تکیهگاه و نوع بار بررسی گردد.
4. آیا گریتینگ الکتروفورج برای کفسازی سکوهای صنعتی مناسب است؟
گریتینگ الکتروفورج در سکوها، راهروها و کفهای مشبک صنعتی کاربرد گستردهای دارد؛ به علاوه، روش تولید گریتینگ الکتروفورج، امکان ساخت پنلهایی متناسب با ابعاد و شرایط مختلف پروژه را فراهم میکند.
5. آیا میتوان گریتینگ الکتروفورج را بعد از نصب برش داد؟
امکان برش پس از نصب وجود دارد؛ اما بهتر است بازشوها و ابعاد قطعات پیش از ساخت بر اساس نقشه مشخص شوند تا در هنگام نصب آنها مشکلی رخ ندهد.
تفاوت گریتینگ الکتروفورج و گریتینگ پرسلوک در چیست؟
تفاوت اصلی این دو محصول، به روش اتصال اجزای باربر و رابط و ساختار نهایی پنل مربوط میشود. در ساخت گریتینگ الکتروفورج، اتصال در نقاط تقاطع با فرایند الکتروفورج ایجاد میشود؛ اما پرسلوک بر اتصال مکانیکی اجزا متکی است.
آیا گریتینگ الکتروفورج نیاز به نگهداری دورهای دارد؟
بله؛ بهخصوص در محیطهای صنعتی، مرطوب و خورنده، بازدید دورهای برای بررسی وضعیت قطعه توصیه میشود. کنترل خوردگی، آسیبهای مکانیکی و وضعیت اتصالات، میتواند از گسترش مشکلات در طول بهرهبرداری جلوگیری کند.
از کجا بفهمیم گریتینگ انتخابشده ظرفیت باربری موردنیاز پروژه را دارد؟
ظرفیت باربری به عواملی مانند ابعاد تسمه باربر، فاصله تکیهگاهها، فاصله چشمه و نوع بار بستگی دارد.
در فرایند تولید گریتینگ الکتروفورج، این مشخصات باید بر اساس شرایط واقعی محل نصب تعیین شوند.آیا میتوان گریتینگ الکتروفورج را برای فضای باز و محیطهای بارانی استفاده کرد؟
بله؛ اما برای فضای باز باید مقاومت گریتینگ در برابر رطوبت و خوردگی نیز در نظر گرفته شود. در تولید گریتینگ الکتروفورج برای چنین محیطهایی، گالوانیزه گرم میتواند گزینه مناسبی برای افزایش مقاومت در برابر خوردگی باشد.
هنگام استعلام قیمت گریتینگ الکتروفورج، چرا قیمت هر کیلو بهتنهایی معیار مناسبی نیست؟
قیمت نهایی، به وزن فولاد محدود نمیشود و ابعاد باربر، چشمه، تعداد قطعات، برش، فریمبندی و پوشش نیز موثر هستند. البته، مشخصات فنی و عملیات تکمیلی هر سفارش میتواند هزینه نهایی را تغییر دهد. برای استعلام قیمت با تیم فنی تشفا در تماس باشید.