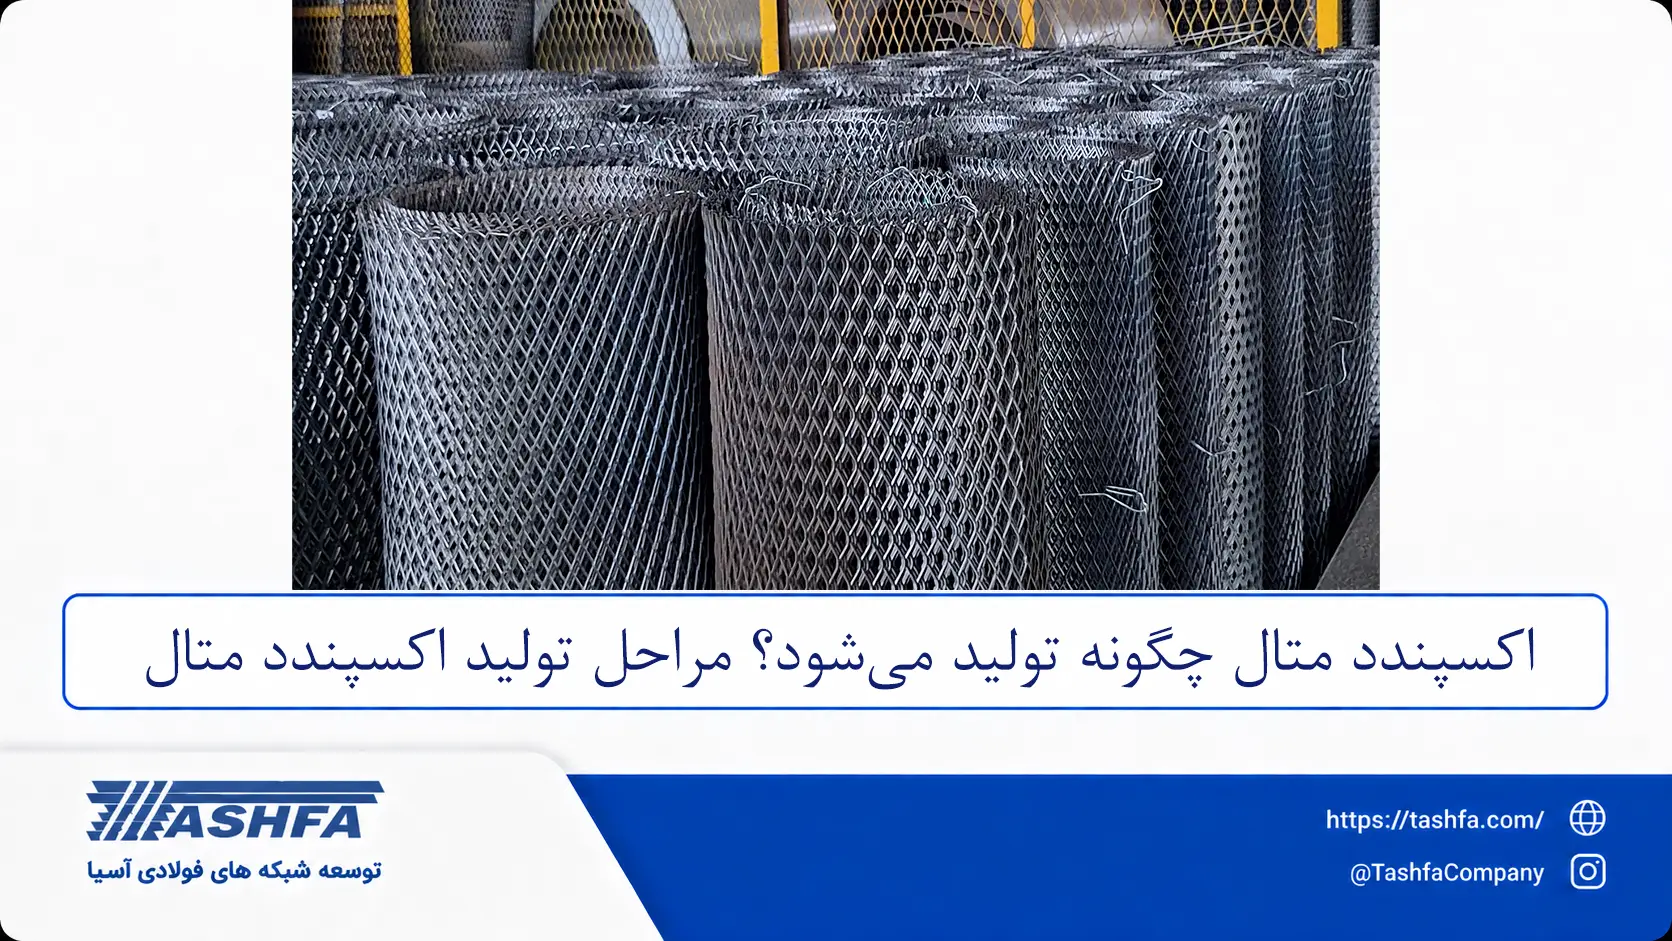
تولید اکسپندد متال بر پایه یک فرایند مکانیکی انجام میشود که در آن، یک ورق فلزی یکپارچه بدون نیاز به جوشکاری، بافت سیم یا اتصال قطعات جداگانه، به یک شبکه فلزی با چشمههای منظم تبدیل میشود. برخلاف توریهای جوشی که از اتصال مفتولها در نقاط تقاطع یا توریهای بافتهشده که از درهمتنیدن سیمها ساخته میشوند، در ساخت ورق اکسپندد متال، تمام چشمهها و بخشهای نگهدارنده شبکه از خود ورق اولیه شکل میگیرند. به همین دلیل، در این روش خبری از اتصالات مجزا میان اجزای توری نیست و ساختار محصول، از یک قطعه فلزی پیوسته تشکیل میشود.
در فرایند تولید توری اکسپندد متال، ورق فلزی ابتدا متناسب با ابعاد و مشخصات محصول موردنظر آماده شده و سپس، وارد دستگاه مخصوص برش و کشش میشود. دستگاه تولید اکسپندد متال، با استفاده از تیغههای برش، شکافهای منظم و متوالی روی ورق ایجاد میکند و همزمان، با حرکت مکانیکی دستگاه اکسپندد متال و اعمال نیروی کششی، لبههای برشخورده از یکدیگر فاصله میگیرند و باز میشوند. به این ترتیب، توری اکسپندد متال با چشمههای یکنواخت به وجود میآید.
در واقع، شکلگیری شبکه لوزی شکل اکسپندد متال، نتیجه هماهنگی دو عملیات برش و کشش است، نه اتصال رشتههای فلزی به یکدیگر. در ادامه این مقاله از تشفا، مراحل تولید اکسپندد متال از انتخاب و آمادهسازی ورق فلزی تا کنترل و ارسال محصول نهایی، به ترتیب بررسی خواهد شد.
روش تولید اکسپندد متال چیست؟ بررسی خط تولید اکسپندد متال در تشفا
روش تولید اکسپندد متال، بر اساس ترکیب دو عملیات مکانیکی برش و کشش انجام میشود. در این روش، یک ورق فلزی یکپارچه تحت تاثیر برشهای منظم و نیروی کششی کنترلشده قرار میگیرد تا بدون اضافهشدن مفتول یا قطعه فلزی دیگر، ساختاری مشبک پیدا کند. نکته مهم این است که در خط تولید اکسپندد متال، عملیات برش و کشش بهصورت هماهنگ انجام شده و در یک مرحله از پروسه تولید، تعریف میشوند.
در نخستین بخش از مراحل تولید اکسپندد متال سبک یا سنگین، ابزارهای برش دستگاه، شکافهایی با الگوی منظم روی ورق فلزی ایجاد میکنند. این شکافها بهگونهای طراحی و اجرا میشوند که بخشهای مشخصی از ورق همچنان به یکدیگر متصل باقی بمانند. فاصله، طول و آرایش شکافها در تعیین شکل و ابعاد چشمههای محصول نهایی نقش دارند. همزمان با ایجاد شکافها، نیروی کششی به ورق اعمال میشود تا قسمتهای برشخورده از یکدیگر فاصله بگیرند و باز شوند. در اثر این حرکت، فلز باقیمانده میان شکافها تغییر شکل پیدا میکند و به پایههای چشمه تبدیل میشود.
همزمان، فضاهای خالی میان این پایهها شکل میگیرند و شبکه مشبک اکسپندد متال سنگین یا سبک به وجود میآید. در این قسمت از مراحل تولید ورق فلزی اکسپندد متال، نحوه اعمال کشش و میزان بازشدگی ورق در تعیین ابعاد چشمه، عرض پایهها و میزان گسترش شبکه اهمیت دارد.
مراحل تولید اکسپندد متال در کارخانه چگونه انجام میشود؟
فرایند تولید در کارخانه تولید اکسپندد متال، مجموعهای از عملیات مکانیکی و کنترلی است که طی آن، یک ورق فلزی خام به شبکهای منظم از چشمهها و پایههای فلزی تبدیل میشود. برخلاف تصور اولیه، این فرایند صرفا به برشدادن ورق و بازکردن آن محدود نیست؛ بلکه از انتخاب و آمادهسازی ماده اولیه و قالب برش تا تنظیم پارامترهای برش و کشش، کنترل ابعاد چشمهها، اصلاح سطح و آمادهسازی محصول نهایی را در بر میگیرد. مراحل تولید اکسپندد متال را میتوان در چند گام زیر بررسی کرد.
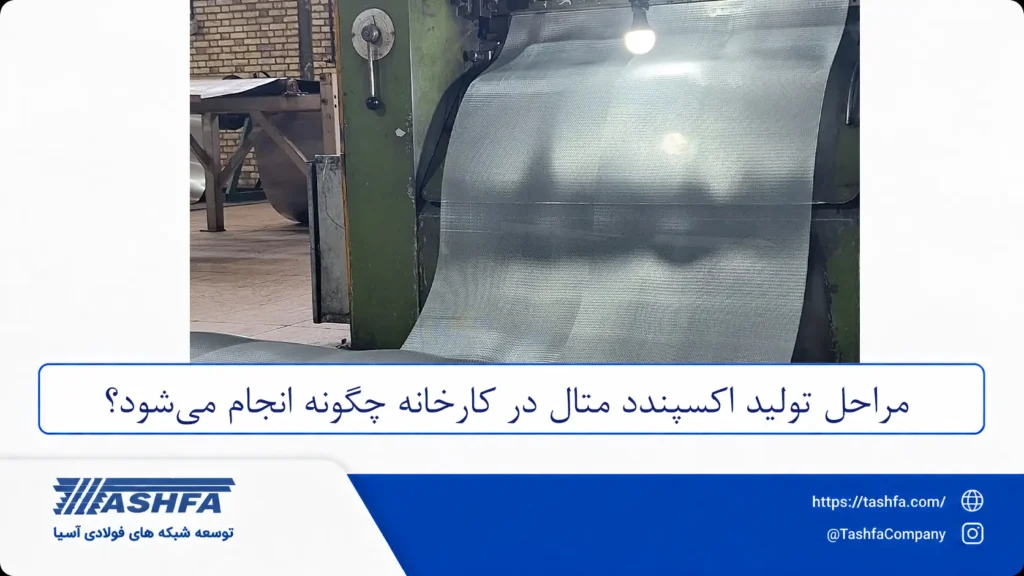
مرحله اول در روش تولید اکسپندد متال؛ انتخاب و آمادهسازی ورق فلزی اولیه
نخستین گام در تولید اکسپندد متال، انتخاب ورق فلزی مناسب و آمادهسازی آن برای ورود به خط تولید است. برخلاف روشهایی که در آنها شبکه فلزی از اتصال مفتولها یا قطعات مجزا ساخته میشود؛ ماده اولیه در این فرایند، یک ورق فلزی پیوسته است که باید با عملیات برش و کشش به ساختار مشبک تبدیل شود. بسته به مشخصات محصول و شرایط تولید، از ورقهایی با جنسهای مختلف مانند فولاد کربنی، فولاد ضدزنگ، فولاد گالوانیزه و آلومینیوم استفاده میشود؛ البته، جنس انتخابشده باید با قابلیتهای دستگاه تولید اکسپندد متال، ابزارهای برش و شرایط مکانیکی فرایند، سازگاری داشته باشد.
در انتخاب ورق اولیه، جنس فلز تنها معیار تصمیمگیری نیست. ضخامت ورق، یکنواختی سطح، کیفیت لبهها و ویژگیهای مکانیکی ماده، مانند شکلپذیری و مقاومت در برابر تغییر شکل نیز، بر نتیجه تولید اکسپندد متال تاثیر میگذارند. برای مثال، اگر ضخامت ورق در نقاط مختلف آن اختلاف قابلتوجهی داشته باشد، میزان تغییر شکل ایجادشده هنگام برش و کشش ممکن است یکنواخت نباشد و در نتیجه، ورق اکسپندد متال چشمههایی با ابعاد متفاوت داشته باشد.
همچنین، وجود ترک، خوردگی، خراشهای عمیق یا موجدارشدن ورق میتواند در مراحل بعدی، باعث بروز عیب در ساختار شبکه شود. پس از انتخاب و بررسی ورق، نوبت به آمادهسازی آن برای ورود به دستگاه اکسپندد متال میرسد. در صورت استفاده از ورق شیتی، ورقها ابتدا از نظر ابعاد، تختبودن و سلامت سطح بررسی میشوند؛ سپس متناسب با ظرفیت و ساختار ماشین اکسپندد متال، روی میز تغذیه یا بخش ورودی قرار میگیرند و موقعیت آنها تنظیم میشود تا هنگام ورود به دستگاه، انحراف یا جابهجایی ناخواسته نداشته باشند.
در صورت استفاده از کلاف فلزی، کلاف روی دستگاه کلافبازکن قرار میگیرد تا نوار فلزی بهتدریج باز شود؛ سپس، نوار از مسیر هدایت عبور میکند و در صورت نیاز، با استفاده از تجهیزات صافکن، موجها و خمیدگیهای ناشی از حالت کلافی آن کاهش مییابد. در ادامه، نوار با سرعت و موقعیت کنترلشده به بخش تغذیه دستگاه تولید هدایت میشود تا عملیات برش و کشش روی آن انجام گیرد.
مرحله دوم از فرایند تولید توری اکسپندد متال؛ ایجاد شکافهای منظم روی ورق
پس از آمادهسازی ورق فلزی، مرحله ایجاد شکاف آغاز میشود. در این مرحله از فرایند تولید اکسپندد متال، ابزار برش یا تیغههای دستگاه اکسپندد متال، مطابق الگوی از پیش تعیینشده روی ورق اولیه عمل میکنند و شکافهایی با طول و فاصله مشخص به وجود میآورند. نحوه قرارگیری این شکافها، اهمیت زیادی دارد؛ زیرا برخلاف سوراخکاری معمولی که در آن، بخشهایی از فلز جدا و از ورق خارج میشوند، در ساخت اکسپندد متال قرار نیست قطعاتی از ورق بهطور کامل جدا شوند.
بلکه، شکافها باید به شکلی ایجاد شوند که پیوندهای فلزی میان بخشهای مختلف ورق حفظ گردد و امکان تغییر شکل و بازشدن آنها در مرحله بعد وجود داشته باشد. الگوی برش، یکی از عوامل تعیینکننده در هندسه چشمههای اکسپندد متال است. طول شکافها، فاصله میان آنها و نحوه آرایششان در کنار یکدیگر، بر شکل و ابعاد چشمههایی که در اثر کشش ایجاد میشوند، تاثیر میگذارند. برای مثال، تغییر در فاصله و طول شکافها، میتواند باعث تغییر ابعاد چشمهها و عرض پایههای فلزی شود. به همین دلیل، الگوی برش باید متناسب با مشخصات هندسی محصول نهایی طراحی و اجرا گردد.
مرحله سوم از نحوه تولید توری لوزی اکسپندد متال؛ کشش ورق و بازشدن شکافها
در مرحله برش، تیغهها فقط شکافهای منظمی را در ورق ایجاد کردهاند و قسمتهایی از فلز میان این مسیرها، دستنخورده باقی مانده است. هنگام اعمال کشش که همزمان با برش اتفاق میافتد، شکافهای اولیه باز شده و به چشمههای شبکه اکسپندد متال تبدیل میشوند. پایههای فلزی نیز، در اثر بازشدن این شکافها از هم فاصله میگیرند؛ اما در محلهای اتصال، همچنان به یکدیگر پیوستهاند. همین پیوستگی، باعث میشود ساختار نهایی اکسپندد متال از یک ورق فلزی واحد تشکیل شده باشد، نه مجموعهای از رشتههای جداگانه که بعدا به هم متصل شدهاند.
در جریان کشش، لبههای هر شکاف از یکدیگر فاصله میگیرند و فضای خالی میان آنها بهتدریج به یک چشمه مشخص تبدیل میشود. بخشهای فلزی اطراف این چشمه نیز تحت تغییر شکل قرار گرفته و اضلاع چشمه را به وجود میآورند. در الگوهای رایج تولید، حاصل این تغییر شکل، شبکهای با چشمههای لوزیشکل است؛ هرچند هندسه دقیق چشمهها، به الگوی برش اولیه و میزان و جهت بازشدن ورق بستگی دارد.
بنابراین، چشمه نهایی صرفا یک سوراخ ایجادشده روی ورق نیست؛ بلکه فضای خالیای است که از تغییر آرایش بخشهای فلزی پیوسته در اثر کشش به وجود میآید.
مرحله چهارم؛ شکلگیری پایهها و نقاط اتصال شبکه
پس از بازشدن شکافها در مرحله کشش، ساختار هندسی اکسپندد متال شکل میگیرد. در این ساختار، بخشهای فلزی باقیمانده از ورق اولیه به دو جزء اصلی تبدیل میشوند؛ پایههای چشمه و نقاط اتصال. این دو جزء، در کنار چشمههای اکسپندد متال، چارچوب شبکه را تشکیل میدهند و نحوه قرارگیری و پیوستگی آنها در استحکام و یکپارچگی محصول نقش دارد.
پایه چشمه، به نوار باریک فلزی گفته میشود که میان چشمههای شبکه امتداد دارد و بخشی از اضلاع چشمههای مجاور را تشکیل میدهد. این پایهها، در اثر بازشدن شکافهای ورق و تغییر شکل قسمتهای فلزی باقیمانده، به وجود میآیند؛ بنابراین، برخلاف مفتولهای بهکاررفته در توریهای بافتهشده، پایه چشمه یک رشته فلزی جداگانه نیست؛ بلکه بخشی از ورق اولیه است که در جریان فرایند برش و کشش شکل گرفته است.
نقطه اتصال، محل پیوند پایههای مجاور به یکدیگر است. در این قسمت، بخشهای برشنخورده ورق باقی میمانند و ارتباط پیوسته میان پایهها را حفظ میکنند؛ به همین دلیل، ورق اکسپندد متال از مجموعهای از رشتههای مستقل تشکیل نشده است؛ پایهها در محل اتصال به هم متصلاند و تمام ساختار از یک قطعه فلز یکپارچه به وجود میآید. این پیوستگی، ویژگی مهمی در ساختار اکسپندد متال است و آن را از توریهایی که اجزای آنها با جوشکاری یا بافتن به یکدیگر متصل میشوند، متمایز میکند.
مرحله پنجم؛ نوردکاری اکسپندد متال در صورت نیاز
توری اکسپندد متال پس از عملیات برش و کشش، معمولا سطحی کاملا تخت ندارد و پایهها و نقاط اتصال آن در امتداد شبکه، ساختاری برجسته و سهبعدی ایجاد میکنند. این حالت که حاصل مستقیم فرایند بازشدن شکافها است، در برخی سفارشها بدون تغییر حفظ میشود؛ اما اگر محصول نهایی به سطحی صافتر و یکنواختتر نیاز داشته باشد، عملیات نوردکاری روی آن صورت میگیرد.
در این عملیات، ورق اکسپندد متال از میان غلتکهای مخصوص عبور میکند. غلتکها، با اعمال فشار کنترلشده، برجستگیهای ایجادشده در اثر کشش را کاهش میدهند و ساختار شبکه را تا حد موردنظر تختتر میکنند؛ در نتیجه، ارتفاع نسبی پایهها و نقاط اتصال کاهش مییابد و محصول ظاهری مسطحتر پیدا میکند. به این ترتیب، نوع دیگری از اکسپندد متال با عنوان اکسپندد متال نوردشده تولید میشود. نکته مهم این است که نوردکاری، بخشی الزامی از خط تولید اکسپندد متال نیست. انتخاب این مرحله به نوع محصول، شکل سطح موردنیاز و مشخصات سفارش بستگی دارد.
مرحله آخر از روش تولید اکسپندد متال؛ برش نهایی و آمادهسازی محصول برای عرضه
پس از پایان تولید اکسپندد متال و انجام عملیات تکمیلی موردنیاز، محصول باید از نظر ابعاد و وضعیت ظاهری برای تحویل آماده شود. در این مرحله، توری اکسپندد متال متناسب با مشخصات سفارش و الزامات خط تولید، در اندازههای موردنظر برش داده خواهد شد. عملیات برش، معمولا با تجهیزات برش مکانیکی یا دستگاههای مناسب برای نوع و ضخامت محصول انجام میشود. هنگام برش، موقعیت خطوط برش باید بهگونهای تعیین گردد که ابعاد نهایی با سفارش مطابقت داشته باشد و ساختار شبکه در لبهها تا حد امکان منظم باقی بماند.
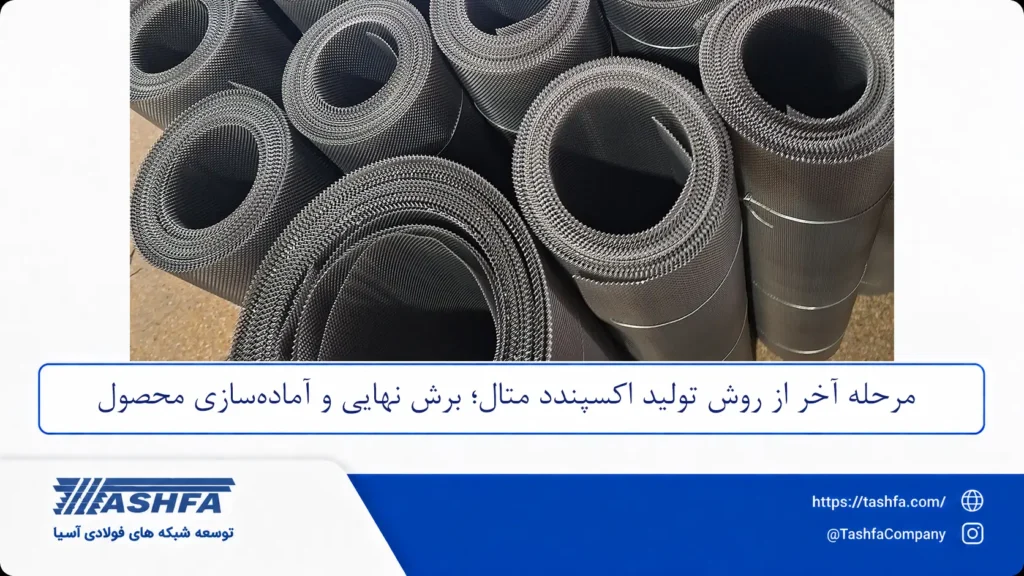
بسته به نوع محصول و روش برش، ممکن است لبهها پس از جداسازی نیاز به آمادهسازی داشته باشند؛ برای مثال، پلیسهها و زوائد احتمالی ناشی از برش حذف شوند تا لبهها وضعیت مناسبتری برای جابهجایی، بستهبندی و استفاده پیدا کنند. پس از برش و آمادهسازی لبهها، محصول از نظر ابعاد، یکنواختی ظاهری و سلامت عمومی شبکه بررسی میشود. در این کنترل اولیه، مواردی مانند آسیبدیدگی پایهها و نقاط اتصال، تغییر شکل ناخواسته چشمهها و وجود نقصهای قابل مشاهده در سطح یا لبهها اهمیت دارند.
اگر محصول با مشخصات سفارش مطابقت داشته باشد، برای بستهبندی و ارسال آماده میشود. در اینجا، مراحل تولید اکسپندد متال به انتهای مسیر میرسد و محصول پس از کنترلهای لازم، آماده تحویل خواهد بود.
دستگاه تولید اکسپندد متال چه نقشی در روش تولید اکسپندد متال دارد؟
دستگاه تولید اکسپندد متال، تجهیز اصلی در فرایند تولید اکسپندد متال است و وظیفه دارد عملیات برش و کشش ورق فلزی را بهصورت هماهنگ اجرا کند. این دستگاه، با ایجاد شکافهای منظم روی ورق و بازکردن آنها از طریق نیروی کششی، ساختار مشبک اکسپندد متال را شکل میدهد. در واقع، تبدیل ورق یکپارچه به شبکه فلزی بدون نیاز به جوشکاری یا اتصال رشتههای جداگانه، با کمک همین ماشین و ابزارهای شکلدهنده آن انجام میشود.
دستگاه تولید توری اکسپندد متال، از چند بخش اصلی تشکیل شده است که هرکدام وظیفه مشخصی در جریان روش تولید اکسپندد متال برعهده دارند:
- سیستم تغذیه ورق؛ ورق یا نوار فلزی را با موقعیت و حرکت کنترلشده به بخش شکلدهی هدایت میکند تا عملیات برش در محل و راستای موردنظر انجام شود.
- ابزار برش و مکانیزم کشش؛ با ایجاد شکافهای متوالی و منظم روی ورق، اعمال همزمان نیروی لازم برای بازشدن آنها و فاصلهگرفتن بخشهای فلزی مجاور، شکل شبکه، چشمهها و پایههای آن به وجود میآید.
این بخشها بهصورت مستقل عمل نمیکنند؛ برای مثال، اگر ورق با موقعیت یا سرعت نامناسب به بخش برش وارد شود، ممکن است آرایش شکافها در طول محصول دچار بینظمی گردد. همچنین، ناهماهنگی میان الگوی برش و میزان کشش، میتواند بر ابعاد چشمهها و شکل پایهها تاثیر بگذارد.
جمعبندی؛ فرایند تولید اکسپندد متال از ورق خام تا شبکه مشبک
مراحل تولید اکسپندد متال، با انتخاب و آمادهسازی ورق فلزی مناسب آغاز میشود؛ سپس، ورق با استفاده از دستگاه تولید توری اکسپندد متال، تحت عملیات برش و ایجاد شکافهای منظم قرار میگیرد. به صورت همزمان با عملیات برش، با اعمال کشش، شکافها باز میشوند و چشمهها، پایهها و نقاط اتصال شبکه شکل میگیرند. بسته به نوع محصول و مشخصات سفارش، ممکن است نوردکاری برای تختکردن سطح نیز انجام شود. در نهایت، محصول برش نهایی میخورد، از نظر وضعیت ظاهری و ابعاد بررسی میشود و برای بستهبندی و عرضه آماده خواهد شد.
مهمترین ویژگی فرایند تولید اکسپندد متال، تبدیل یک ورق فلزی پیوسته به شبکهای مشبک بدون نیاز به اتصال جداگانه پایهها است. در این روش، تمام اجزای شبکه از خود ورق اولیه شکل میگیرند و پیوستگی ساختار فلزی در محل نقاط اتصال حفظ میشود؛ البته دستیابی به محصولی متناسب با نیاز پروژه، به انتخاب صحیح جنس و ضخامت ورق، الگوی برش، ابعاد چشمهها و سایر مشخصات فنی موردنظر وابسته است.
اگر برای پروژه خود به اکسپندد متال با جنس، ضخامت، ابعاد یا اندازه چشمه مشخص نیاز دارید، میتوانید برای بررسی مشخصات فنی و انتخاب محصول مناسب با کارشناسان تشفا، به عنوان بهترین تولید کننده اکسپندد متال کشور مشورت کنید. کارشناسان این مجموعه، میتوانند با توجه به الزامات پروژه، در شناخت ویژگیهای موردنیاز و انتخاب گزینه مناسب همراه شما باشند.
- ایمیل: tashfacompany@gmail.com
- اینستاگرام: tashfacompany@
سوالات متداول
اکسپندد متال چگونه ساخته میشود؟
تولید اکسپندد متال از طریق ایجاد شکافهای منظم روی یک ورق فلزی و اعمال کشش به صورت همزمان انجام میشود. با بازشدن شکافها، فضاهای خالی یا چشمهها شکل میگیرند و بخشهای فلزی باقیمانده، پایهها و نقاط اتصال شبکه را تشکیل میدهند.
آیا در تولید اکسپندد متال از جوشکاری استفاده میشود؟
خیر؛ در روش استاندارد ساخت توری لوزی اکسپندد متال، شبکه از طریق برش و کشش یک ورق فلزی یکپارچه شکل میگیرد. پایهها و نقاط اتصال از خود ورق اولیه ایجاد میشوند و برای اتصال آنها به یکدیگر نیازی به جوشکاری نیست.
آیا اکسپندد متال با دستگاه پانچ تولید میشود؟
خیر؛ تولید اکسپندد متال با برش و کشش همزمان صورت میگیرد. در این روش، شکافهایی روی ورق ایجاد میشوند و با کشش همزمان آنها، این شکافها باز شده و چشمههای شبکه را تشکیل میدهند؛ اما در روش پانچ، بخشهایی از ورق برای ایجاد سوراخ از آن جدا میشوند.
اکسپندد متال نوردشده چگونه تولید میشود؟
ابتدا، ورق با عملیات برش و کشش به شبکه اکسپندد متال تبدیل میشود؛ سپس در صورت نیاز، محصول از میان غلتکهای مخصوص عبور میکند تا برجستگی ساختار آن کاهش یابد و سطح تختتری پیدا کند.
برای تولید اکسپندد متال از چه ورقی استفاده میشود؟
از ورقهای فلزی مختلفی مانند فولاد کربنی، فولاد ضدزنگ، فولاد گالوانیزه و آلومینیوم برای تولید اکسپندد متال استفاده میشود.
آیا تمام اکسپندد متالها به روش یکسانی تولید میشوند؟
اصل فرایند تولید اکسپندد متال بر ایجاد شکافها و اعمال کشش استوار است؛ اما تمام محصولات، الزاما مشخصات تولید یکسانی ندارند. جنس و ضخامت ورق اولیه، الگوی برش، ابعاد چشمهها و نیاز به عملیات تکمیلی مانند نوردکاری، میتوانند متناسب با نوع محصول و سفارش تغییر کنند.